
منتشر شده: ۷ ژوئن ۲۰۲۶
نویسنده: یانوی هو، کارشناس فنی در سایمبر متال
صبح همگی بخیر،
یانوی هو از شرکت سیمبر متال اینجاست.
هجده ماه پیش، یک پیمانکار دفاعی آمریکایی یک بسته فنری C17200 از جنس مس بریلیوم از کار افتاده را از یک ماژول اویونیک با ارتعاش بالا برای ما آورد. این قطعات در شرایط اوج فرسودگی با UTS 1200 مگاپاسکال مشخص شده بودند و قرار بود 10^7 چرخه را در تنش متناوب 450 مگاپاسکال تحمل کنند. آنها در 2.3 × 10^6 چرخه با خطوط خستگی کلاسیک که در رد ابزار باقی مانده از ماشینکاری معمولی شروع می شدند، شکستند.
قطعات جایگزینی که ما از آنها تولید کردیمسی۱۷۳۰۰صفحه - با همان استحکام اسمی، اما با افزودن سرب کنترلشده برای ماشینکاری و یک چرخهی دقیق آنیل-محلولسازی + پیرسختی - در همان دستگاه آزمایش، بیش از 1.4 × 10^7 چرخه را طی کرد. تفاوت در درجهی آلیاژ روی کاغذ نبود. تفاوت در نحوهی پردازش ماده از صفحه تا قطعهی نهایی بود.
در سال ۲۰۲۶، زمانی که بارگذاری چرخهای با تنش بالا در محرکهای هوافضا، ابزارهای درونچاهی، رابطهای با قابلیت اطمینان بالا و مکانیسمهای دفاعی دقیق ظاهر میشود، مهندسان ارشد دیگر «مس بریلیم» را به عنوان یک مشخصات عمومی نمیپذیرند. آنها زمانی C17300 را تقاضا میکنند که قابلیت ماشینکاری، عمر خستگی و پایداری ابعادی پس از پیرسازی باید همزمان وجود داشته باشند.
چرا C17300 تحت تنش بالا از سایر گریدهای مس بریلیم بهتر عمل میکند؟
C17300 یک مس بریلیوم سربدار با استحکام بالا (با درصد اسمی 1.9٪ برلیم و 0.4٪ سرب) است. این سرب، شکست براده را بهبود میبخشد و سایش ابزار را بدون از دست دادن خواص اصلی که مس بریلیوم را در شرایط کاری پرفشار غیرقابل جایگزین میکند، کاهش میدهد:
- استحکام کششی در اوج پیرسازی ۱۱۰۰-۱۳۰۰ مگاپاسکال
- استحکام تسلیم معمولاً ۱۰۰۰ تا ۱۱۵۰ مگاپاسکال
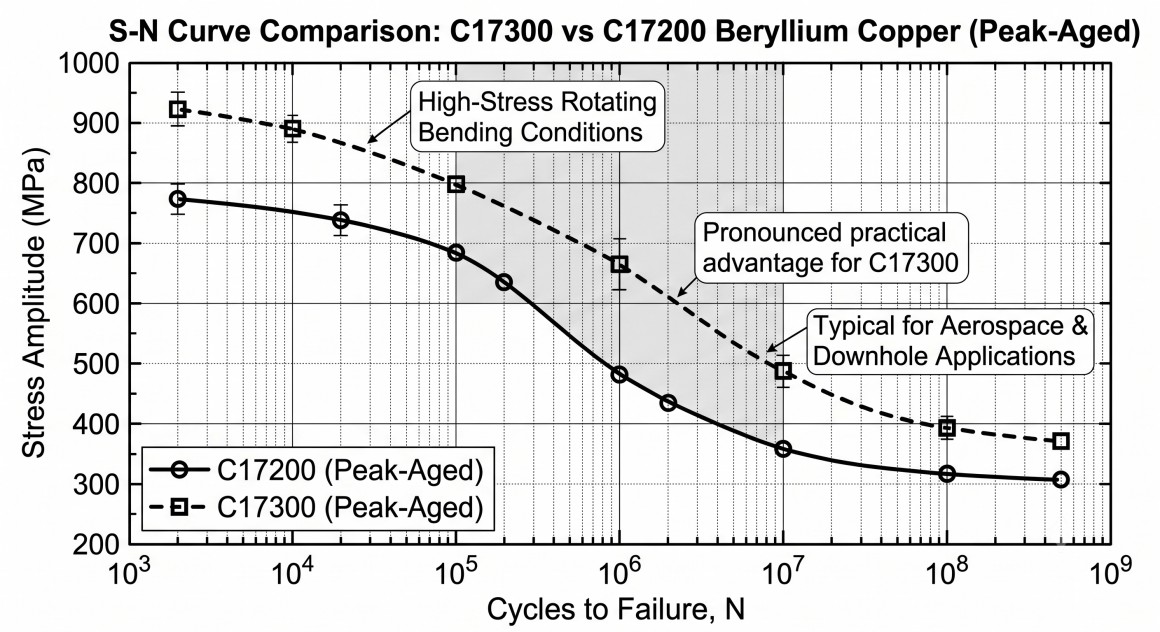
- حد تحمل خستگی عالی (اغلب >450 مگاپاسکال در 10^7 سیکل در خمش چرخشی)
- رسانایی الکتریکی ۲۲-۲۸٪ IACS در شرایط اوج
- عدم ایجاد جرقه و مقاومت خوب در برابر خوردگی در محیطهای دریایی و صنعتی
در مقایسه با C17200، C17300 قابلیت ماشینکاری به مراتب بهتری را ارائه میدهد، در حالی که عملکرد خستگی و استحکام تقریباً یکسانی را حفظ میکند. برای قطعاتی که قبل از پیرسازی نهایی به فرزکاری، سوراخکاری یا رزوهکاری گسترده نیاز دارند، این امر مستقیماً به کاهش هزینه ابزار، کنترل دقیقتر فرآیند و کاهش قطعات رد شده منجر میشود.
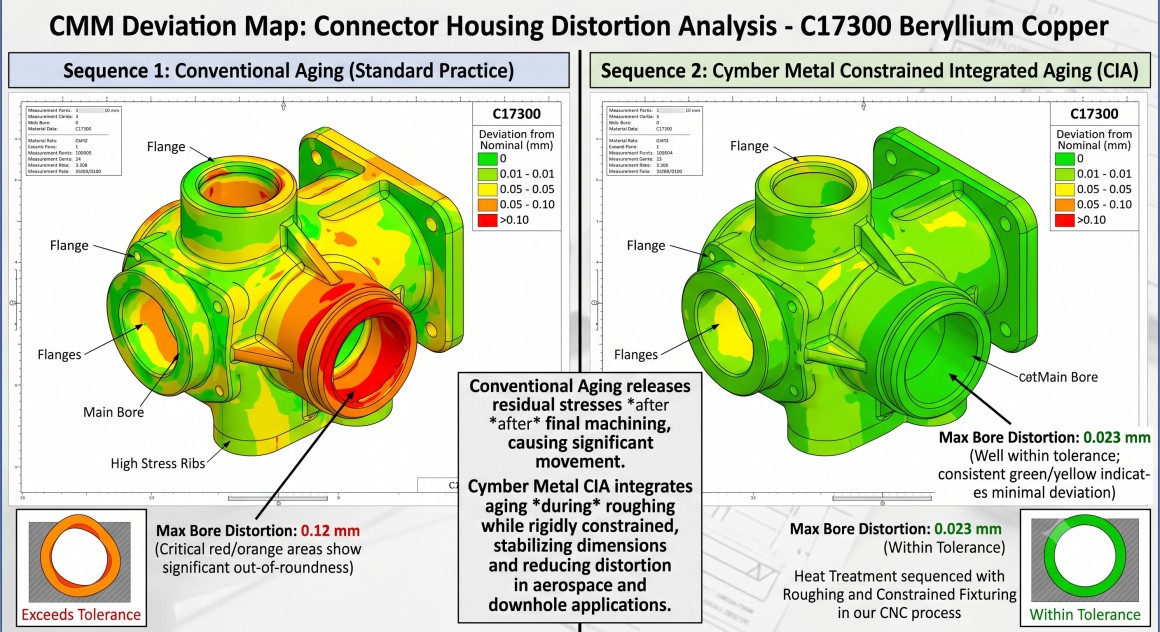
توالی عملیات حرارتی: متغیر پنهانی که تعیین میکند آیا تلرانسها پابرجا میمانند یا خیر
مس بریلیم تنها پس از عملیات حرارتی انحلالی مناسب (معمولاً ۸۰۰ تا ۸۵۰ درجه سانتیگراد) و به دنبال آن پیرسختی (۳۱۵ تا ۳۳۰ درجه سانتیگراد به مدت ۲ تا ۳ ساعت) قابلیت تحمل تنش بالا را پیدا میکند. ترتیب ماشینکاری شما در این چرخههای حرارتی تعیینکننده است.
حالتهای خرابی رایج که هنوز از سایر تأمینکنندگان میبینیم:
- ماشینکاری کاملاً در شرایط پیر شده → سایش بیش از حد ابزار و خطر آسیب سطحی که باعث ایجاد ترکهای خستگی میشود.
- ماشینکاری خشن در شرایط آنیل محلولی، سپس پیرسازی بدون محدودیت → اعوجاج 0.08-0.15 میلیمتر روی سوراخهای دقیق و مقاطع نازک.
- پیرسازی بیش از حد برای «بازیابی» ابعاد → از دست دادن استحکام خستگی و حساسیت به خوردگی تنشی.
در ماکارگاه ماشینکاری CNC سایمبرما عملیات حرارتی را به عنوان یک متغیر فرآیندی یکپارچه در نظر میگیریم. برای قطعات C17300 با تنش بالا، معمولاً:
- دستگاه خام از ورق یا میله در شرایط آنیل محلولی یا پیرسازی سبک.
- یک چرخه سختکاری نهایی کنترلشده با فیکسچرهایی که ابعاد بحرانی را محدود میکنند، اعمال کنید.
- ویژگیهای حیاتی دستگاه را پس از پیرسازی پرداخت کنید تا به یکپارچگی و تلرانس سطح مورد نیاز دست یابید.
این رویکرد معمولاً در سوراخها ±0.02 میلیمتر و در مقاطع نازک ±0.05 میلیمتر را در نظر میگیرد و در عین حال خواص مکانیکی کاملاً پیرسازیشده را ارائه میدهد.
ماشینکاری دقیق C17300: ایمنی، عمر ابزار و یکپارچگی سطح
ماشینکاری مس بریلیم یک الزام ایمنی غیرقابل مذاکره دارد: تمام عملیات باید گرد و غبار بریلیم موجود در هوا را زیر محدودیتهای OSHA و بینالمللی کنترل کنند. کارگاه ما مجهز به مراکز ماشینکاری محصور، فیلتراسیون با راندمان بالا و پروتکلهای جابجایی مستند است که به ما امکان میدهد C17300 را با خیال راحت در حجم تولید ماشینکاری کنیم.
از نقطه نظر فرآیندی، C17300 وقتی پارامترها صحیح باشند، به طور تمیز ماشینکاری میکند:
- ابزار کاربیدی یا PCD با فشار 150 تا 300 فوت مکعب در دقیقه با خنککننده فشار بالا
- هندسه چنگک مثبت و لبههای تیز برای به حداقل رساندن لبههای انباشته شده
- تخلیه کنترلشده برادهها برای جلوگیری از برش مجدد برادههایی که میتوانند فرو بروند و باعث ایجاد تنش شوند
ما به طور معمول به Ra ≤0.6 میکرومتر در سطوح آببندی و تماس دست مییابیم - که برای عمر خستگی و عملکرد الکتریکی در کانکتورهای تحت تنش بالا بسیار مهم است.
قابلیت یکپارچه سایمبر متال - مواد + فرآیند، نه فقط موجودی
مهندسان ارشد بیش از هر چیز به یک چیز اهمیت میدهند: آیا قطعه نهایی پس از هر عملیات حرارتی و مکانیکی، با قابلیت ردیابی کامل، مشخصات مورد نظر را برآورده میکند؟
ما با کنترل کل زنجیره به این سوال پاسخ میدهیم:
- موجودی فوری ورق، میله، تسمه و سیم C17300 در انبار ۳۲۰۰ تنی ما، همگی دارای گواهی کارخانه و قابلیت ردیابی دستهای
- قابلیت داخلی برای ترتیببندی ماشینکاری خشن، پیرسازی محدود و ماشینکاری نهایی در یک جریان کنترلشده
- بسته مستندات کامل شامل سوابق عملیات حرارتی، نتایج آزمایش مکانیکی و گزارشهای ابعادی که پاسخگوی سختگیرانهترین سیستمهای کیفیت هوافضا و دفاعی است
شما میتوانید طیف کامل مس بریلیم ما را اینجا بررسی کنید:محصولات مس بریلیم
دقیقاً ببینید که چگونه ما صفحه و میله C17300 را به اجزای دقیق و حساس به خستگی تبدیل میکنیم:کارگاه ماشینکاری CNC سایمبر
راهنمای مشخصات کاربردی برای کاربردهای تنش بالا
| مورد نیاز | رویکرد پیشنهادی برای C17300 | چرا برای خدمات پراسترس اهمیت دارد؟ |
|---|---|---|
| خواص مکانیکی اوج | آنیل محلولی + محدود کردن زمان رسیدن به شرایط پیک | حداکثر عمر خستگی و استحکام تسلیم |
| پایداری ابعادی | دستگاه خشن → سن محدود → دستگاه پرداخت | پس از چرخه حرارتی، ±0.02-0.05 میلیمتر را حفظ میکند |
| یکپارچگی سطح | PCD/کاربید تیز، Ra ≤0.6 میکرومتر، تنش پسماند فشاری | از شروع خستگی در محل علامتگذاری ابزار جلوگیری میکند |
| ایمنی و انطباق | ماشینکاری محصور با کنترلهای مستند بریلیم | مطابق با الزامات OSHA و EHS مشتری |
| قابلیت ردیابی | MTR کامل + سوابق عملیات حرارتی + FAI | ممیزیهای سطح AS9100/NADCAP را برآورده میکند |
نکات پایانی
در محیطهای پراسترس، مس بریلیم C17300 به دلیل قیمت هر کیلوگرم آن انتخاب نمیشود، بلکه به این دلیل انتخاب میشود که وقتی به درستی از صفحه و از طریق ماشینکاری دقیق و پیرسازی کنترلشده پردازش شود، ترکیبی منحصر به فرد از استحکام، مقاومت در برابر خستگی، رسانایی و پایداری ابعادی را ارائه میدهد که کمتر ماده دیگری میتواند با آن برابری کند.
مهندسانی که موفق میشوند، کسانی هستند که کل مراحل - شرایط مواد، زمانبندی عملیات حرارتی، پارامترهای ماشینکاری و یکپارچگی سطح - را به عنوان یک فرآیند یکپارچه واحد در نظر میگیرند، نه یک سری از مراحل دست به دست شدن بین تأمینکنندگان.
انبار ۳۲۰۰ تنی سایمبر متال، جریان فرآیند CNC مستند شده و توانایی مدیریت توالی عملیات حرارتی و ماشینکاری دقیق در یک مرکز، دقیقاً برای همین کاربردهای دشوار ساخته شده است. ما صرفاً ورق یا میله مس بریلیم عرضه نمیکنیم. ما قطعات نهایی و دارای شرایط خستگی را با قابلیت ردیابی و کنترل فرآیند مورد نیاز مهندسان ارشد ارائه میدهیم.
اگر در حال حاضر C17300 را برای یک کاربرد چرخهای با تنش بالا مشخص یا واجد شرایط میدانید (یا آن را در نظر دارید)، نقشه، الزامات تنش و هرگونه محدودیت عملیات حرارتی یا یکپارچگی سطح را برای ما ارسال کنید. ما زنجیره فرآیند را بررسی خواهیم کرد و دقیقاً به شما نشان خواهیم داد که چگونه متغیرهایی را که تعیین میکنند آیا قطعه در حین کار دوام میآورد یا خیر، کنترل میکنیم.
برای پشتیبانی از ورق، میلگرد و قطعات ماشینکاری شده دقیق C17300 با ما تماس بگیرید
زمان ارسال: 7 ژوئن 2026