
راهنمای کاربردی پیش از حمل و بازرسی ورودی برای صفحات مسی، باسبار، میله، نوار، لوله و قطعات ماشینکاری شده
تاریخ انتشار: ۳۰ آگوست ۲۰۲۶
نویسنده: هو یانوی، کارشناس فنی سایمبر متال
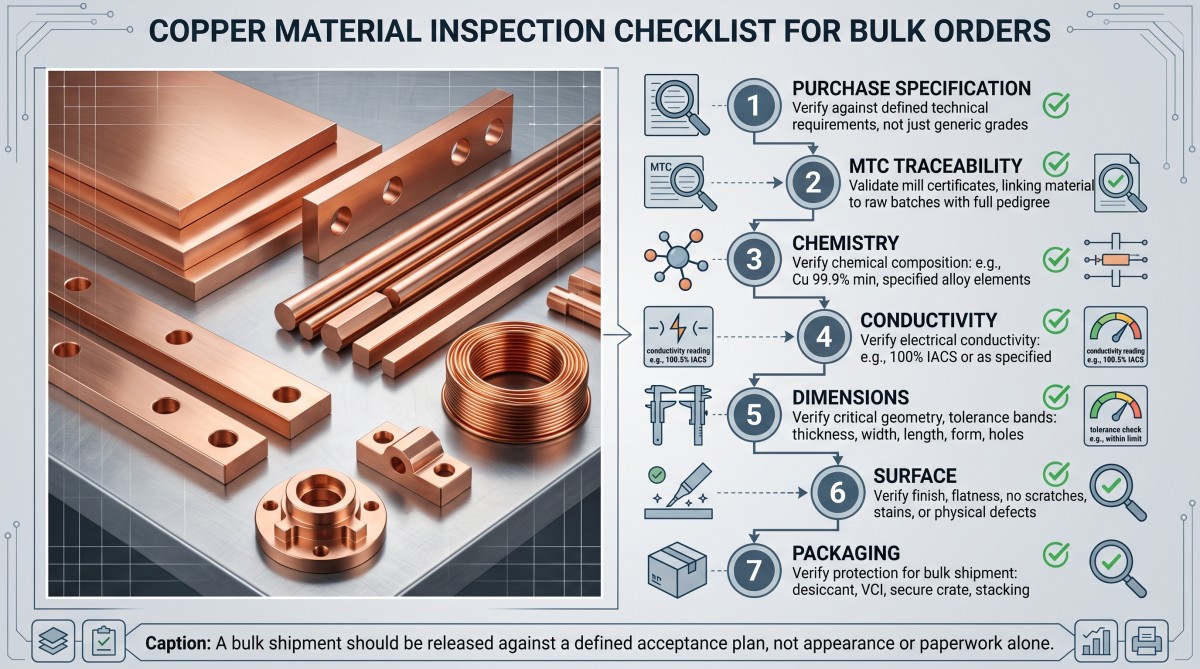
یک محموله میتواند با سطوح مسی براق و گواهی مواد تمیز وارد شود، اما هنوز حاوی دمای ذوب نامناسب، قطعات مخلوط، قابلیت ردیابی ضعیف یا ابعادی باشد که با مجموعه مطابقت ندارد.
نکتهی ناخوشایند همین استبازرسی مواد مسیهیچ سند واحدی کل سفارش را اثبات نمیکند. یک MTC ممکن است شیمی و رسانایی را برای یک محموله تولیدی گزارش کند؛ اما ثابت نمیکند که هر صفحه صاف است، هر سوراخ باسبار در موقعیت خود قرار دارد، هر لبه کویل تمیز است یا هر بسته از حمل و نقل دریایی جان سالم به در میبرد.
خریداران گاهی اوقات برای صرفهجویی در هزینه اندک، یک مرحله بازرسی را حذف میکنند، سپس هزینههای مرتبسازی، تولید جایگزین، حمل هوایی و اختلال در خط تولید را پرداخت میکنند. این صرفهجویی در سفارش خرید ظاهر میشود. خرابی در کل هزینه حمل و نقل زمینی ظاهر میشود.
برای زمینه مواد و شکل محصول، با سیمبر متال شروع کنیدمواد مس خالصسپس طرح پذیرش مختص سفارش را به کار بگیرید.
پاسخ سریع: خریداران قبل از ارسال کالا چه مواردی را باید تأیید کنند؟
قبل از ارسال سفارش عمده مس، آلیاژ دقیق، شکل محصول، دما، استاندارد و ویرایش حاکم، اصلاح نقشه، نوع MTC، قابلیت ردیابی در سری تولید، شیمی، الزامات رسانایی یا مقاومت، خواص مکانیکی، تلرانسهای ابعادی، معیارهای سطح، الزامات پوشش، طرح نمونهبرداری، روش بستهبندی و رویه عدم انطباق را تأیید کنید.
برای هر ویژگی، روش آزمایش، ابزار، محل نمونهبرداری، اندازه نمونه، حد پذیرش و رکورد مورد نیاز را ذکر کنید.
هیچ محدودیت عبور جهانی برای «مس» وجود ندارد. صفحه C10100، باسبار C10200، میله C11000، لوله C12200 و یک کنتاکت ماشینکاری شده با روکش نیکل میتوانند به استانداردها، آزمایشها و شواهد متفاوتی نیاز داشته باشند.
بازرسی مواد مسی با مشخصات خرید آغاز میشود
بازرسی نمیتواند یک سفارش خرید مبهم را اصلاح کند. این کار فقط میتواند ابهام را پس از تولید فلز آشکار کند.
قبل از شروع تولید، ترتیب اولویت قراردادی را تعریف کنید. یک ساختار عملی به شرح زیر است:
مشخصات خرید امضا شده و نقشه تایید شده -> سفارش خرید -> استاندارد و ویرایش محصول مورد استناد -> اسناد تایید شده تامین کننده.
این ترتیب فقط یک مثال است، نه یک قانون حقوقی جهانی. خریدار و تأمینکننده باید در مورد اولویت واقعی توافق کنند. در غیر این صورت، یک نقشه ممکن است یک تلرانس ضخامت را مطالبه کند در حالی که استاندارد محصول نامبرده، تلرانس دیگری را مجاز میداند و هر دو طرف میتوانند ادعا کنند که از دستور پیروی کردهاند.
مشخصات خرید باید ثابت بماند:
- نام دقیق آلیاژ UNS، EN، JIS، GB یا سایر استانداردها
- شکل محصول: صفحه، ورق، نوار، شینه، میله، شمش، سیم، لوله یا قطعات ماشینکاری شده
- استاندارد و ویرایش حاکم
- دما یا شرایط مادی
- شماره نقشه، ویرایش، واحدها و سیستم مبنا
- حداقل رسانایی یا حداکثر مقاومت ویژه
- الزامات خواص مکانیکی
- تلرانسهای ابعادی و ویژگیهای بحرانی برای کیفیت
- معیارهای پذیرش سطح و پوشش
- نوع گواهی و گزارش بازرسی مورد نیاز
- تعریف دسته تولید و طرح نمونهبرداری
- الزامات بستهبندی، برچسبگذاری و ترخیص محموله
فقط نپرسید «آیا میتوانید ASTM را برآورده کنید؟» بپرسید کدام استاندارد ASTM، کدام ویرایش، کدام شکل محصول، کدام تمپر و کدام الزامات تکمیلی در سفارش امضا شده ذکر خواهد شد.
استاندارد را با فرم محصول مسی مطابقت دهید
استاندارد حاکم باید هم با آلیاژ و هم با شکل تولید شده مطابقت داشته باشد. استاندارد مربوط به میلگرد مسی مورد استفاده در صنایع الکتریکی نمیتواند به طور خودکار کیفیت باسبارهای نهایی را تأیید کند و استاندارد مواد اولیه نمیتواند موقعیت سوراخ CNC را تأیید کند.
استانداردهای ASTM B152/B152M، EN 1652 یا JIS H3100 ممکن است برای محصولات ورق، نوار، صفحه یا میلگرد نورد شده مشخص شده مرتبط باشند. محصولات تخت با کاربرد الکتریکی ممکن است به استاندارد خاصتری مانند EN 13599 نیاز داشته باشند.
استاندارد ASTM B187/B187M ممکن است مربوط به محصولات باسبار، میله، شمش و شکلهای مشخص شده باشد. استاندارد EN 13601 برای محصولات میله، شمش و سیم مسی مخصوص مصارف الکتریکی اعمال میشود. استاندارد ASTM B49 شامل قطعات کششی میله مسی برای مصارف الکتریکی است؛ این استاندارد، یک استاندارد جهانی برای میلههای پرداخت شده نیست.
ASTM B75/B75M ممکن است برای لوله مسی بدون درز عمومی، ASTM B88 برای لوله آب مشخص شده و ASTM B280 برای لوله تهویه مطبوع یا تبرید مشخص شده اعمال شود. این استانداردها قابل تعویض نیستند.
قطعات مسی ماشینکاری شده به استاندارد مواد اولیه به علاوه نقشه قطعه نهایی تایید شده، سیستم GD&T و مشخصات پوشش یا سطح نیاز دارند. انطباق با مواد اولیه، تطابق الگوی سوراخ نهایی، رزوه، سطح آببندی یا رابطه مبنا را اثبات نمیکند.
این تمایز هنگام بررسی اهمیت داردگزینههای صفحه و ورق مسیبرخلاف الزامات باسبار، میله یا لوله. شیمی مشابه، تلرانسها، مکانهای آزمایش یا سوابق بازرسی یکسانی ایجاد نمیکند.
استانداردهای ASTM، EN، JIS و GB نیز معادلهای خودکار نیستند. تطبیق نام تجاری یا درصد اسمی مس کافی نیست. شیمی، دما، خواص مکانیکی، رسانایی، ابعاد و قوانین آزمایش باید با هم تطبیق داده شوند.
همین هشدار در مورد برنج، برنز، CuCrZr، کوپرونیکل و مس بریلیم نیز صدق میکند. الزام به رعایت بند بازرسی مس خالص را بر روی هر آلیاژ مس اعمال نکنید.
MTC و قطعه فیزیکی را با هم تأیید کنید
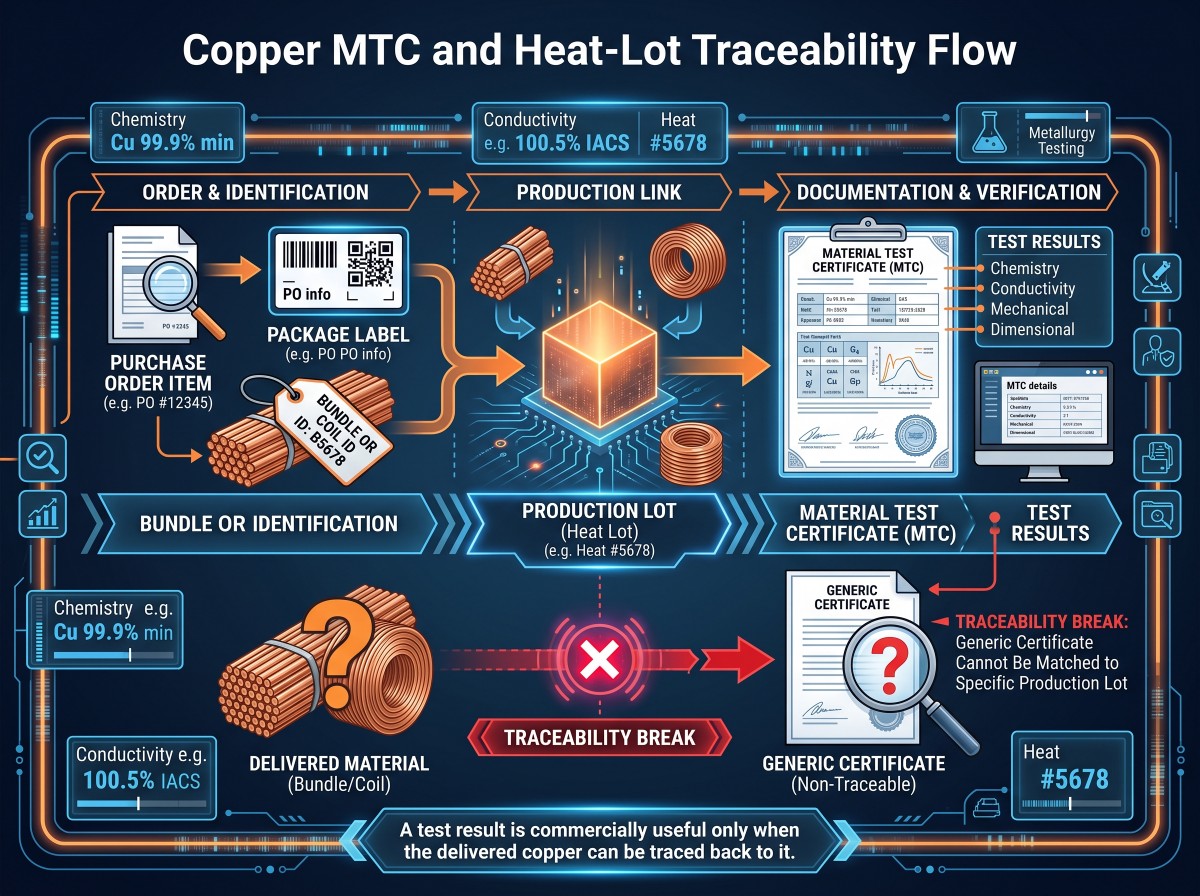
یک MTC تنها زمانی مفید است که مس تحویل داده شده را بتوان به نتایج گزارش شده در آن سند ردیابی کرد.
برای سفارشهای مناسب، خریداران معمولاً درخواست گواهی بازرسی EN 10204 نوع 3.1 میکنند. نوع 3.1 توسط نماینده بازرسی مجاز سازنده که مستقل از بخش تولید است، تأیید میشود. این گواهی به طور خودکار یک گواهی شخص ثالث نیست.
نوع ۳.۲ نیاز به اعتبارسنجی اضافی توسط نماینده مجاز سازنده و نماینده مجاز خریدار یا یک بازرس رسمی تعیینشده، حسب مورد، دارد.
بازدید پیش از حمل توسط SGS یا یک شرکت بازرسی دیگر، گواهی نوع ۳.۱ را به طور خودکار به نوع ۳.۲ تبدیل نمیکند. «گزارش SGS»، «COA»، «گواهی انطباق» و «MTC» اسناد قابل تعویض نیستند.
فیلدهای MTC زیر را بررسی کنید:
- تولیدکننده و محل تولید واقعی
- سفارش خرید و مرجع اقلام ردیفی
- سیستم دقیق درجهبندی و نامگذاری
- فرم، ابعاد و خلق و خوی محصول
- استاندارد و ویرایش حاکم
- شناسه گرما، ریختهگری، دستهای، کویل یا قطعه تولیدی
- نتایج شیمی واقعی، نه فقط محدودیتهای مشخصات کپیشده
- نتایج مکانیکی و الکتریکی مورد نیاز
- روشهای آزمایش، واحدها و دمای مرجع
- مقدار یا وزنی که در گواهی ذکر شده است
- امضای مجاز یا اعتبارسنجی الکترونیکی
- تطابق بین MTC، برچسبهای بستهبندی و علامتگذاری مواد
زنجیره ردیابی باید ناگسستنی باقی بماند:
کالای خریداری شده -> شناسه بسته -> شناسه قطعه، کلاف یا دسته -> محموله تولیدی -> نتایج آزمایش MTC.
نقد و بررسی سایمبر متالزگواهینامههای کیفیت و اسناد بازرسیبه عنوان پیشینه در سطح شرکت. پذیرش سفارش هنوز به اسناد و علائم فیزیکی ارائه شده برای قطعه تولید واقعی بستگی دارد.
تایید شیمی و هویت درجه
بازرسی شیمیایی به یک سوال پاسخ میدهد: آیا ماده نمونهبرداری شده محدودیتهای شیمیایی مشخصات درجه مورد نظر را برآورده میکند؟
این دما، رسانایی، ابعاد، وضعیت سطح یا سلامت داخلی را اثبات نمیکند.
«مس با خلوص بالا» تعریف قراردادی واحدی ندارد. C10100، C10200، C11000 و C12200 باید به عنوان گریدهای جداگانه با فرضیات تولید و کاربرد متفاوت در نظر گرفته شوند.
C10100 معمولاً با مس الکترونیکی بدون اکسیژن مرتبط است. C10200 معمولاً به عنوان مس بدون اکسیژن مشخص میشود. C11000 مس سخت الکترولیتی است. C12200 مس فسفر دی اکسید شده است که معمولاً با کاربردهای لوله و حرارتی مرتبط است.
این توضیحات جایگزین استاندارد حاکم نمیشوند.
بیانیه ای مانندمس >= 99.9%به خودی خود نمیتواند C10100، C10200 یا C11000 را شناسایی کند. همچنین چیزی در مورد دما، عملکرد الکتریکی یا تلرانسهای شکل محصول نمیگوید.
شیمی تر آزمایشگاهی، ICP-OES یا روش معتبر دیگری میتواند در صورت مناسب بودن با آنالیت و غلظت مورد نیاز مورد استفاده قرار گیرد. ASTM E478 ممکن است مربوط به آنالیز شیمیایی آلیاژهای مس باشد، در حالی که ASTM E2575 ممکن است مربوط به تعیین اکسیژن با همجوشی گاز بیاثر باشد.
XRF دستی برای غربالگری بسیاری از عناصر آلیاژی فلزی مفید است. این روش به خودی خود نمیتواند میزان اکسیژن در سطح ppm را در مس بدون اکسیژن اثبات کند. همچنین برای برخی از عناصر سبک ضعیف است و خوانشها میتوانند توسط آبکاری، اکسید، آلودگی سطحی یا آمادهسازی ضعیف نمونه تحریف شوند.
اگر XRF و MTC اختلاف نظر دارند، مادهی آسیبدیده را قرنطینه کنید، هویت محمولهی آن را حفظ کنید، نمونه را ثبت کنید و از یک آزمایشگاه واجد شرایط با روش تحلیلی توافقشده استفاده کنید. اختلاف بر سر مواد با ارزش بالا را با یک خوانش سطحی روی سادهترین قطعهی قابل دسترس حل و فصل نکنید.
مستندات RoHS و REACH دوباره از هم جدا هستند. آنها درجه، رسانایی، دما، ابعاد یا انطباق با سری ساخت را اثبات نمیکنند.
اندازهگیری رسانایی با یک روش تعریفشده
«رسانایی قابل قبول» نتیجه بازرسی نیست. یک گزارش قابل استفاده نیاز به حد پذیرش، روش، دمای مرجع، محل آزمایش، مشخصات دستگاه و مقدار واقعی اندازهگیری شده دارد.
در دمای 20 درجه سانتیگراد، 100٪ IACS به طور معمول معادل تقریباً 58.0 MS/m یا مقاومت ویژه 1.7241 میکرو اهم سانتیمتر است.
% IACS = رسانایی بر حسب MS/m / 58.0 x 100
% IACS = 1.7241 / مقاومت ویژه بر حسب میکرو اهم در سانتیمتر ضربدر 100
این معادلات یک حداقل جهانی برای هر محصول مسی ایجاد نمیکنند. رسانایی مورد نیاز به درجه، دما، فرم، تاریخچه فرآوری و مشخصات مورد نیاز بستگی دارد.
مقداری نزدیک به ۱۰۰٪ IACS به طور منحصر به فرد C10100، C10200 یا C11000 را ثابت نمیکند. رسانایی یک ویژگی است، نه یک سیستم شناسایی درجه.
روشهای ASTM B193 یا IEC 60468 ممکن است برای اندازهگیری مقاومت یا مقاومت ویژه مواد هادی مناسب باشند. آزمایش جریان گردابی نوع ASTM E1004 زمانی مناسب است که هندسه، ضخامت، سطح، کالیبراسیون و محدوده تجهیزات ماده، آن را پشتیبانی کند.
طرح بازرسی باید موارد زیر را تعریف کند:
- حداقل رسانایی یا حداکثر مقاومت ویژه
- دمای مرجع
- روش آزمایش و تصحیح دما
- مدل دستگاه، شماره سریال و وضعیت کالیبراسیون
- سطح لخت، روکشدار، ماشینکاری شده یا سطح آزمایش شده توسط آسیاب
- مقدار نمونه و مکانهای اندازهگیری
- گرد کردن و قانون قبول/رد در نزدیکی حد
پوششها، انحنا، زبری، ضخامت، دما و استانداردهای کالیبراسیون میتوانند بر نتایج جریان گردابی تأثیر بگذارند. یک قرائت پروب نباید نشان دهنده کل یک کویل، دسته یا قطعه تولید باشد، مگر اینکه طرح نمونهبرداری توافق شده چنین چیزی را مجاز بداند.
برای پروژههای میله و باسبار بدون اکسیژن، به راهنمای مربوطه مراجعه کنید.استانداردهای بازرسی میله مسی بدون اکسیژن.
رسانایی جایگزین شیمی نمیشود. شیمی جایگزین رسانایی نمیشود. وقتی از خریداران خواسته میشود که با یک آزمایش ساده هر دو را ثابت کنند، دچار مشکل میشوند.
بررسی دما و خواص مکانیکی
دو قطعه میتوانند شیمی یکسانی داشته باشند و در طول خم شدن، پرس کردن، ماشینکاری یا مونتاژ رفتار متفاوتی داشته باشند زیرا سابقه تمپر و پردازش آنها متفاوت است.
در صورت لزوم، طرح بازرسی میتواند شامل استحکام کششی، استحکام تسلیم و ازدیاد طول تحت استاندارد ASTM E8/E8M یا استاندارد محصول مورد نظر؛ سختی راکول تحت استاندارد ASTM E18؛ سختی سنجی ریزفرورفتگی تحت استاندارد ASTM E384؛ آزمایش خمش؛ ارزیابی اندازه دانه؛ یا سایر بررسیهای خاص شرایط باشد.
جهت نمونه، موقعیت نمونهبرداری، ضخامت، طول گیج، شرایط ماده، محدودیتهای نتایج و قوانین آزمایش مجدد را تعریف کنید.
سختی را به استحکام کششی تبدیل نکنید، مگر اینکه قرارداد صراحتاً این رابطه را برای گرید و تمپر انتخاب شده مجاز بداند. نمودار تبدیل جایگزین آزمایش مشخص شده نیست.
اینجاست که یک جایگزین ارزان قیمت گران میشود. خریدار شیمی را تأیید میکند، از تأیید تمپر صرف نظر میکند و مشکل را تنها زمانی کشف میکند که شینهها در حین شکلدهی ترک میخورند یا تسمه نمیتواند پاسخ فنری مورد نیاز را حفظ کند. نام آلیاژ شکست نخورد. تعریف خرید شکست خورد.
ابعاد را بر اساس فرم محصول بررسی کنید
بازرسی ابعادی باید مطابق با نحوه پردازش و مونتاژ محصول انجام شود.
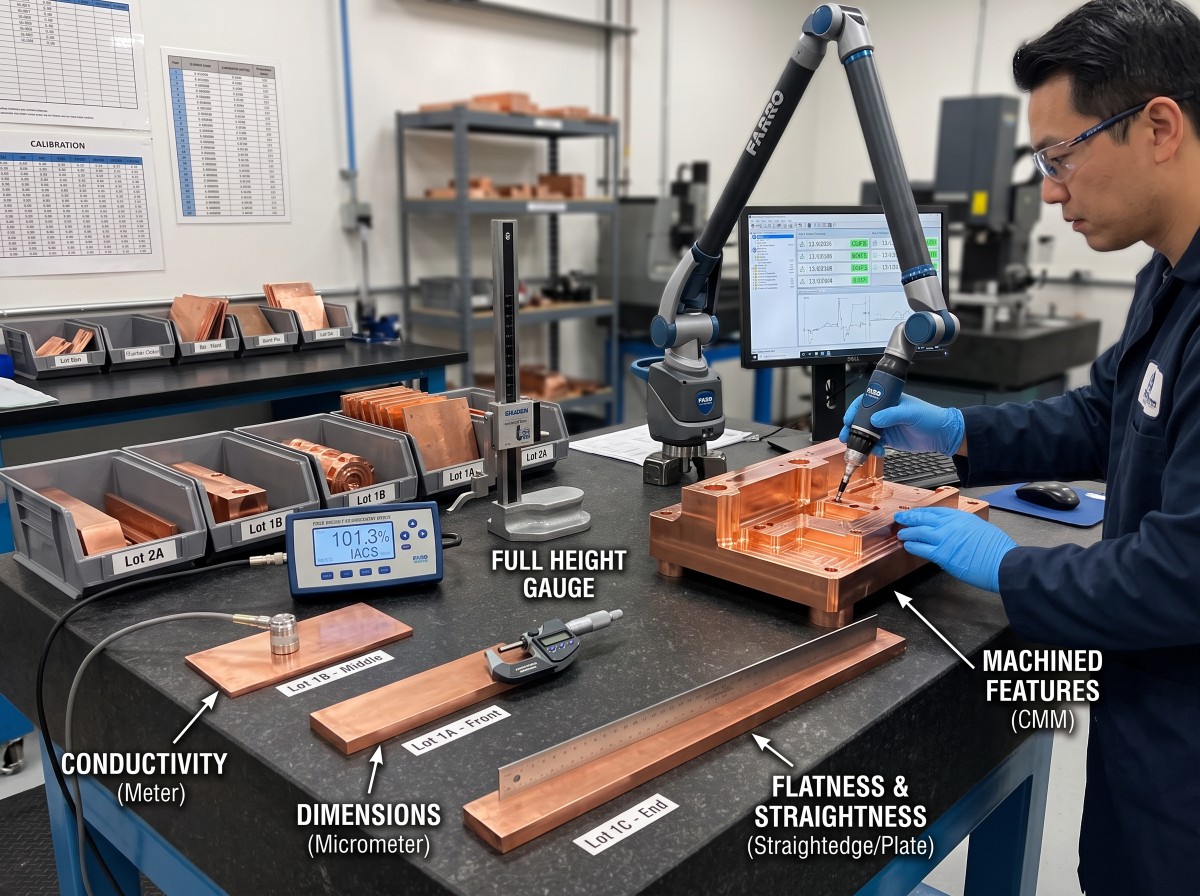
برای صفحه و ورق، ضخامت را در نقاط مختلف، عرض، طول، صافی، وضعیت لبه و مربع بودن را در صورت لزوم بررسی کنید. اندازهگیری یک گوشه نمیتواند کل صفحه را تأیید کند.
برای نوار و کلاف، ضخامت را در عرض و در سراسر کلاف، عرض، انحنا، برآمدگی لبه، قطر داخلی/خارجی کلاف و جهت پیچش بررسی کنید. موقعیت سر، وسط و انتهای آن ممکن است مهم باشد.
برای شینه، میله و شمش، سطح مقطع، عرض و ضخامت یا قطر، صافی، پیچش، طول برش، مربع انتهایی و شعاع لبه را بررسی کنید. یک کوپن کوتاه نمیتواند الزام مونتاژ تمام طول را اثبات کند.
برای لوله، قطر خارجی (OD)، ضخامت دیواره، قطر داخلی (ID) در صورت مشخص بودن، بیضی بودن، صاف بودن، طول و وضعیت انتهایی را بررسی کنید. قطر خارجی به تنهایی نمیتواند حداقل ضخامت دیواره را اثبات کند.
برای قطعات ماشینکاری شده، از سیستم مرجع تایید شده برای بررسی اندازه، موقعیت، پروفیل، الگوی سوراخ، رزوهها، پخها و ابعاد نهایی استفاده کنید. یک MTC مواد اولیه نمیتواند هندسه CNC را تایید کند.
شرط اندازهگیری را بیان کنید. صافی به تکیهگاه و قید بستگی دارد. صافی به طول گیج و تکیهگاه حالت آزاد بستگی دارد. ممکن است لازم باشد اندازه بحرانی یک شینه آبکاری شده پس از پوشش بررسی شود.
برای عمده فروشیگزینههای میله مسی C11000، قطر، صافی، طول برش، سطح و سوابق قطعه هنوز به محدودیتهای پذیرش خاص سفارش نیاز دارند.
تعداد قطعات، وزن خالص، وزن ناخالص و مبنای فاکتور را با هم تطبیق دهید. اگر از وزن نظری استفاده میشود، در مورد ابعاد اسمی و مبنای چگالی توافق کنید. اگر از وزن واقعی استفاده میشود، کالیبراسیون و گرد کردن مقیاس را تعریف کنید.
الزامات سطحی را به معیارهای قابل اندازهگیری تبدیل کنید
«سطح خوب»، «پرداخت کاری» و «بدون خط و خش» باعث اختلاف نظر میشوند. اینها به بازرس نمیگویند چه چیزی را رد کند.
بسته به محصول و کاربرد، محدودیتهای قابل اندازهگیری برای خراشها، فرورفتگیها، حفرهها، اکسید، لکههای آب، تغییر رنگ، علائم رول، خطوط قالب، چینها، نشانههای لایهبندی، برآمدگی لبه، ترکهای لبه، تراشهها، روغن، اثر انگشت، آلودگیهای فرورفته و باقیمانده محافظ ناسازگار را تعریف کنید.
سطوح مهم را طبقهبندی کنید. سطح تماس باسبار، سطح لحیمکاری سخت، سطح آببندی و سطح پشتی پنهان، به قانون پذیرش ظاهری یکسانی نیاز ندارند.
وقتی ظاهر مهم است، روشنایی بازرسی، فاصله دید، مناطق قابل توجه و نمونه حد مجاز تایید شده را ذکر کنید. در صورت امکان، برای نقصهای عملکردی باید از محدودیتهای عددی یا یک روش کنترلشده استفاده شود.
یک روغن موقت که در طول حمل و نقل دریایی از مس محافظت میکند، ممکن است در آبکاری، لحیم کاری، لحیم کاری سخت یا تماس الکتریکی بعدی اختلال ایجاد کند. بازرسی سطح باید فرآیند بعدی را در نظر بگیرد، نه فقط ظاهر ماده درون جعبه.
آزمایشهای غیرمخرب (NDT) و ویژه را فقط زمانی مشخص کنید که ریسک آنها را توجیه کند
آزمایشهای غیرمخرب و آزمایشهای ویژه مخرب به طور خودکار برای هر سفارش مس لازم نیستند.
آزمایش جریان گردابی ممکن است برای لولههای مسی یا آلیاژ مسی مشخص شده طبق استاندارد ASTM E243 انجام شود. آزمایش مایع نافذ طبق استاندارد ASTM E1417/E1417M ممکن است ناپیوستگیهای ناشی از شکست سطحی را روی قطعات پرداخت شده مناسب آشکار کند. آزمایش اولتراسونیک ممکن است برای صفحات سنگین، میله، قطعات آهنگری شده یا محصولات پیوندی تحت یک رویه خاص محصول مشخص شود.
ممکن است برای لولهها یا مجموعههای مشخصشده، آزمایش نشتی هیدرواستاتیک یا پنوماتیک لازم باشد. روشهای ASTM B577 ممکن است مربوط به آزمایشهای مربوط به اکسید مس یا تردی هیدروژن برای برخی از الزامات مس بدون اکسیژن یا مس دیاکسید شده باشند. این روشها و برشهای متالوگرافی مرسوم ممکن است نمونه را مصرف یا آسیب برسانند و باید به عنوان آزمایشهای ویژه مخرب در نظر گرفته شوند.
بازرسی ذرات مغناطیسی برای محصولات مسی غیر فرومغناطیسی معمولی مناسب نیست.
«صد در صد تست غیرمخرب (NDT) با موفقیت انجام شد» بیمعنی است، مگر اینکه گزارش، روش، رویه کتبی، پوشش بازرسی، مبنای کالیبراسیون، صلاحیت اپراتور و معیارهای پذیرش را مشخص کند.
بازرسی آبکاری به عنوان یک فرآیند جداگانه
یک زیرلایه مسیِ آبکاری شده، تضمینی برای آبکاری صحیح یک قطعه نیست. قلع، نیکل و نقره، ماده، فرآیند و حالت خرابی دیگری را معرفی میکنند.
ASTM B545 ممکن است مربوط به قلع رسوب الکتریکی شده، ASTM B689 مربوط به پوششهای نیکل مهندسی شده و ASTM B700 مربوط به نقره رسوب الکتریکی شده باشد. ASTM B568 میتواند برای اندازهگیری ضخامت پوشش XRF مناسب استفاده شود، در حالی که ASTM B504 ممکن است مربوط به اندازهگیری ضخامت کولومتری باشد.
نقشه و PO باید جنس پوشش، فرآیند رسوبگذاری، حداقل ضخامت موضعی یا متوسط، مکانهای اندازهگیری، روش چسبندگی، تخلخل یا پیوستگی مورد نیاز، محدودیتهای ظاهری، پوشش لبه و سوراخ، پوشش سطح تماس، قابلیت لحیمکاری و اینکه آیا محدودیتهای ابعادی قبل یا بعد از پوشش اعمال میشوند را تعریف کند.
یک بار خواندن XRF روی سادهترین سطح صاف، پوشش یکنواخت را در کل باسبار اثبات نمیکند. انحنا، ترکیب زیرلایه، استانداردهای مرجع، پوششهای چندلایه و فاصله از لبهها میتوانند نتیجه را تغییر دهند.
سیمبر متالزتجهیزات و قابلیت بازرسیاین صفحه پیشزمینهای برای بحثهای پردازش و بازرسی ارائه میدهد. سفارش واقعی هنوز به روشهای نامگذاری شده، تجهیزات کالیبره شده و گزارشهای خاص هر سری تولید نیاز دارد.
یک طرح نمونهگیری قابل دفاع بسازید
«بازرسی ۱۰٪» طرح نمونهگیری نیست. ده درصد از چه چیزی: قطعات، کویلها، دستهها، هیتها، بستهها یا اندازهگیریها؟
برای هر ویژگی، موارد زیر را تعریف کنید:
الزام | روش | ابزار | تعریف دسته | اندازه نمونه | روش انتخاب تصادفی | محل آزمایش | معیار پذیرش | رکورد | نقطه شاهد.
استاندارد ISO 2859-1 ممکن است از نمونهبرداری توصیفی پشتیبانی کند. بخش مربوطه از سری ISO 3951، مانند ISO 3951-1 در صورت لزوم، ممکن است از نمونهبرداری متغیرها پشتیبانی کند. طرفین باید در مورد قطعه و ویرایش دقیق، اندازه دسته، سطح بازرسی، AQL، قوانین تعویض و طبقهبندی نقص به توافق برسند.
AQL 1.0 تضمین نمیکند که فقط ۱٪ از محموله معیوب باشد. AQL یک پارامتر طرح نمونهگیری است که با بقیه طرح انتخاب شده استفاده میشود.
هویت، مقدار، برچسبها و آسیبهای قابل مشاهده در حین حمل و نقل را برای هر بسته تأیید کنید. در صورت لزوم، از بازرسی ۱۰۰٪ برای ویژگیهای بحرانی در انطباق یا ایمنی استفاده کنید. نمونههای شیمیایی و مکانیکی مخرب را بر اساس سری تولید تعریف شده در مشخصات انتخاب کنید.
نمونهها باید در کلافها، دستهها، بستهها و توالی تولید توزیع شوند. اجازه ندهید که تأمینکننده فقط قطعات تمیز و قابل دسترس بالایی را انتخاب کند.
طرح بازرسی باید بیان کند که آیا خرابی باعث رد شدن، نمونهبرداری مجدد مجاز یا دستهبندی ۱۰۰٪ میشود یا خیر. یک نمونه طلایی یا اولین کالای پذیرفتهشده، الزامات دستهجمعی را لغو نمیکند.
تعریف بازرسی شخص ثالث قبل از تولید
نهاد بازرسی و دامنه آن باید قبل از تولید تعیین شود، نه پس از بستهبندی کالاها.
در صورت لزوم، یک نهاد بازرسی دارای اعتبارنامه ISO/IEC 17020 برای دامنه کاربرد مربوطه و یک آزمایشگاه دارای اعتبارنامه ISO/IEC 17025 برای روش آزمون مورد نیاز انتخاب کنید.
نکات مفید شامل بررسی اسناد، تأیید هویت مواد، انتخاب تصادفی نمونه، مشاهده آزمایشهای مخرب، بررسی ابعادی و سطحی، تأیید کمیت، بازرسی بستهبندی، بررسی سوابق کالیبراسیون و رفع عدم انطباقها میشود.
گزارش باید مشخص کند که بازرس چه مواردی را مشاهده، نمونهبرداری و بررسی کرده است.
بازرسی شخص ثالث، انطباق هر قطعه بررسی نشده را اثبات نمیکند. مسئولیت تأمینکننده را منتقل نمیکند و نمیتواند معیارهای پذیرشی را که هرگز نوشته نشدهاند، نجات دهد.
بستهبندی، برچسبها و شرایط حمل و نقل را بررسی کنید
مس میتواند از بازرسی کارخانه عبور کند و همچنان در بدو ورود رد شود. دستههای متراکم مس جابجا میشوند. سطوح لخت ساییده میشوند. ورق نازک دچار خوردگی میشود. قطرات آب روی مواد صیقلی لکه ایجاد میکنند. سطوح تماس آبکاری شده توسط بستی که برای نگه داشتن جعبه در نظر گرفته شده است، آسیب میبینند.
صفحه و ورق ممکن است به یک پایه سفت و سخت، مانع رطوبت، لایه گذاری و محافظت از لبه نیاز داشته باشند. کویلها به جهت گیری مناسب چشم، مهار سیم پیچ، تکیه گاه لغزش و محافظت در برابر تلسکوپی شدن نیاز دارند. میله، میلگرد و باسبار به جداسازی در برابر سایش و محافظت برای انتها، سوراخها و سطوح آبکاری شده نیاز دارند. لوله ممکن است به انتهای درپوش دار و پشتیبانی توزیع شده از دسته نیاز داشته باشد. قطعات ماشینکاری شده ممکن است به سینیها یا جداکنندههای جداگانه نیاز داشته باشند.
مواد بستهبندی باید خشک، تمیز و سازگار با تماسهای الکتریکی، آبکاری، لحیمکاری، لحیمکاری سخت و تمیزکاریهای بعدی باشند.
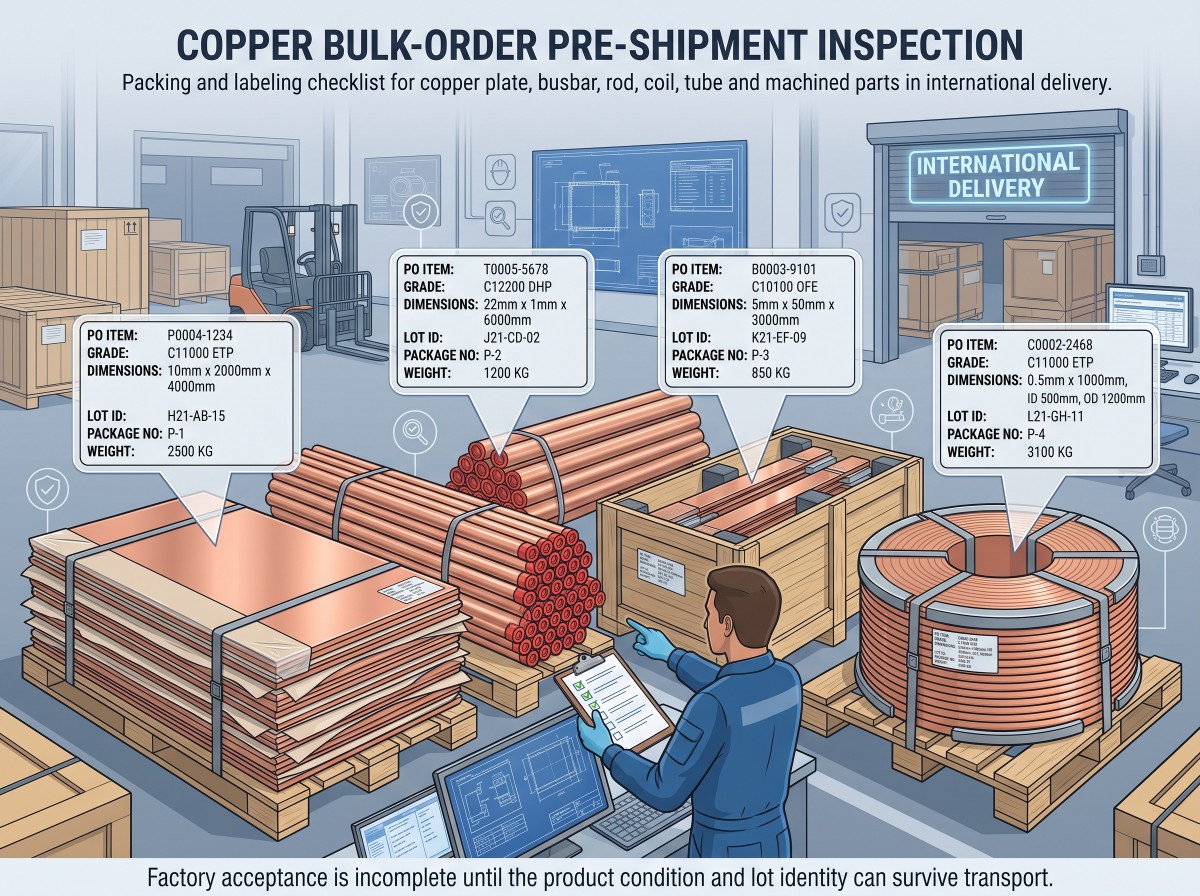
هر برچسب بستهبندی باید اطلاعات مربوط به کالای سفارش داده شده، درجه، استاندارد، دما، ابعاد، مقدار، وزن خالص و ناخالص، شناسه سری تولید، شماره بستهبندی و اطلاعات کشور مبدا را در صورت لزوم در قرارداد نشان دهد.
استاندارد ISPM 15 به صورت مشروط برای بستهبندیهای چوبی جامد و پوشالهای چوبی مطابق با الزامات مقصد اعمال میشود. بخور دادن به طور جهانی اجباری نیست.
قبل از انتشار، شناسههای بسته فیزیکی را با لیست بستهبندی و نقشه ردیابی MTC مقایسه کنید.
کنترل مواد نامنطبق قبل از ترخیص
یک نتیجه ناموفق به یک گردش کار نیاز دارد، نه یک استدلال در یک برنامه پیامرسان.
قرنطینه -> حفظ هویت و شواهد -> صدور NCR -> تعیین دامنه آسیبدیده و علت اصلی -> رد، مرتبسازی، دوبارهکاری، جایگزینی یا پذیرش با رضایت کتبی -> بهروزرسانی سوابق.
قرارداد باید مهلتهای اسناد، نقاط شاهد و انتظار، قوانین آزمایش مجدد، قوانین نمونهبرداری مجدد، مسئولیت مرتبسازی، تأیید دوبارهکاری، رویه جایگزینی، هزینه بازرسی مجدد، حقوق بازرسی ورودی و دوره ادعا را تعریف کند.
هرگز اجازه ندهید فوریت تولید، یک انحراف مهندسی را به یک محموله خاموش تبدیل کند. یک توافق کتبی باید تعداد دقیق محموله، نتیجه اندازهگیری شده، مقدار تحت تأثیر، ریسک عملکردی و مرجع تأییدکننده را مشخص کند.
چک لیست بازرسی سفارش عمده
قبل از تأیید حمل و نقل، این 20 مورد کنترل را تأیید کنید:
- سفارش خرید و اصلاحیه نقشه تایید شده
- سیستم دقیق عیار و نامگذاری مس
- استاندارد و ویرایش محصول
- فرم و مزاج محصول
- تعریف گرما، ریختهگری، دستهای، کویل یا لات
- محدودیتهای شیمیایی و روش آزمایش
- آزمایش مربوط به اکسیژن در صورت لزوم
- الزامات رسانایی یا مقاومت
- الزامات خواص مکانیکی
- CTQ های ابعادی و روش اندازه گیری
- نواحی سطحی و حدود نقص
- NDT یا روش آزمایش ویژه در صورت لزوم
- جنس آبکاری، ضخامت و مکانهای اندازهگیری
- طرح نمونهبرداری و پاسخ به خرابی
- محدوده بازرسی شخص ثالث
- تعداد قطعات و وزن واقعی یا نظری
- محافظت از بستهبندی مخصوص محصول
- قابلیت ردیابی از بستهبندی تا برچسب MTC
- NCR، فرآیند آزمایش مجدد و اعطای امتیاز
- سند نهایی و تأیید ترخیص محموله
طبق تجربه من در بررسی درخواستهای استعلام قیمت (RFQ)، خریداران اغلب عیار مس را با جزئیات تعریف میکنند و بازرسی را به یک جمله خلاصه میکنند: «MTC مورد نیاز است».
یعنی عقبگرد.
MTC باید یک رکورد کنترلشده در داخل طرح پذیرش باشد، نه خود طرح پذیرش.
برای هماهنگی در بحثهای مربوط به تامین منابع، فرآوری و صادرات، به وبسایت Cymber Metal مراجعه کنید.خدمات زنجیره تامین مسشما همچنین میتوانیددانلود کاتالوگ محصولات سایمبر متالبرای زمینه محدوده محصول.
برای درخواست بررسی سفارش،برای دریافت RFQ سفارش عمده با سایمبر متال تماس بگیریدبه همراه درجه، استاندارد و ویرایش، شکل محصول، دما، ابعاد، نقشه، مقدار، CTQها، اسناد آزمایش، الزامات بستهبندی و مقصد.
محدوده آزمایش، نمونهبرداری، حضور شخص ثالث، موجودی فعلی، حداقل مقدار سفارش (MOQ) و زمان تحویل باید برای پروژه واقعی تأیید شود.
نکتهی اصلی
بازرسی مس یک مراسم پایانی نیست که در کنار کالاهای بستهبندی شده انجام شود. این بازرسی زمانی شروع میشود که خریدار معنی «مطابق بودن» را تعریف کند.
هویت عیار، شیمی، رسانایی، دما، هندسه، سطح، پوشش و بستهبندی را جداگانه مشخص کنید. هر نتیجه را به بسته تولید فیزیکی مرتبط کنید. روش، نمونه و قانون تصمیمگیری را به صورت کتبی بنویسید.
ارزانترین طرح بازرسی، طرحی است که قبل از اینکه محموله در قاره اشتباه موجودی شود، اشتباه را پیدا میکند.
سوالات متداول
تولیدکننده، محل تولید، مرجع سفارش خرید (PO)، عیار دقیق، شکل محصول، استاندارد و ویرایش، دما، هویت سری تولید، شیمی واقعی، نتایج مکانیکی و الکتریکی مورد نیاز، مقدار تحت پوشش و اعتبارسنجی مجاز را بررسی کنید. سپس شناسه MTC را با برچسبهای بستهبندی و مس تحویل داده شده مطابقت دهید.
XRF دستی میتواند بسیاری از عناصر فلزی را غربالگری کند، اما نمیتواند اکسیژن در سطح ppm را در مس بدون اکسیژن اثبات کند. عیار را از طریق محدودیتهای شیمیایی ذکر شده، MTC قابل ردیابی و در صورت لزوم، با استفاده از یک روش آنالیز اکسیژن مناسب که توسط یک آزمایشگاه واجد شرایط انجام میشود، تأیید کنید.
خیر. در دمای ۲۰ درجه سانتیگراد، ۱۰۰٪ IACS به طور مرسوم معادل حدود ۵۸.۰ MS/m یا ۱.۷۲۴۱ میکرو اهم بر سانتیمتر است، اما این یک حداقل خرید جهانی نیست. خریدار باید مقدار مورد نیاز، روش، دمای مرجع، مکانهای آزمایش و قانون گرد کردن را ذکر کند.
خیر. نوع ۳.۱ توسط نماینده بازرسی مجاز سازنده که مستقل از تولید است، اعتبارسنجی میشود. نوع ۳.۲ الزامات اعتبارسنجی بیشتری دارد. گزارش بازرسی جداگانه شخص ثالث، نوع ۳.۱ را به طور خودکار به نوع ۳.۲ تبدیل نمیکند.
با استاندارد محصول، تعریف دسته تولید و پیامد خرابی شروع کنید. اندازه نمونه، روش انتخاب تصادفی، محل آزمایش، حد پذیرش و پاسخ خرابی را برای هر مشخصه تعریف کنید. از دستورالعمل کلی «بازرسی ۱۰٪» استفاده نکنید.
آزمایش غیرمخرب (NDT) زمانی مورد نیاز است که استاندارد حاکم، نقشه، ریسک سرویس یا طرح بازرسی توافق شده آن را ایجاب کند. آزمایش جریان گردابی، مایع نافذ یا اولتراسونیک ممکن است در موارد خاص مناسب باشد، اما هر روشی به یک روش اجرایی مکتوب، مبنای کالیبراسیون، پوشش و معیارهای پذیرش نیاز دارد.
بازرس باید اسناد تأیید شده، هویت مواد و محموله، انتخاب نمونه، آزمایشهای مشخص شده، ابعاد، سطح، مقدار، برچسبها، بستهبندی و نحوه بستهبندی عدم انطباقها را تأیید کند. گزارش باید مشخص کند که چه چیزی مشاهده، نمونهبرداری و بررسی شده است.
نه به طور خودکار. قرارداد باید بیان کند که چگونه ترخیص قبل از حمل و نقل بر حقوق بازرسی ورودی تأثیر میگذارد. خریداران همچنان باید هویت بسته، تعداد، آسیب حمل و نقل و ویژگیهای مهم دریافت را تأیید کنند.
درجه، سیستم نامگذاری، استاندارد و ویرایش محصول، فرم، دما، ابعاد، اصلاح نقشه، CTQ، رسانایی یا الزامات مکانیکی، معیارهای سطح و پوشش، مقدار، قوانین نمونهبرداری، اسناد، بستهبندی، مقصد و اینکوترمز را ارائه دهید.
زمان ارسال: 30 آگوست 2026