
تاریخ انتشار: ۶ نوامبر ۲۰۲۶
نویسنده: هو یانوی، کارشناس فنی سایمبر متال
«قلع اندود» یک الزام کامل برای نقشه نیست. «نیکل اندود» هم همینطور. اگر این تمام چیزی باشد که در درخواست استعلام شما آمده است، دو تأمینکننده میتوانند سیستمهای پوشش متفاوتی را پیشنهاد دهند و هر دو معتقدند که مشخصات را برآورده کردهاند. یک نکته مفیدآبکاری باسبار مسیمقایسه با اتصال، محیط سرویس و معیارهای پذیرش شروع میشود، نه رنگ میلگرد تمامشده.
پاسخ سریع:آبکاری قلع را برای سطوح تماس الکتریکی واجد شرایط و محافظت در برابر خوردگی معمولی در محیط داخلی ارزیابی کنید. نیکل مهندسی را در مواردی که سایش، خوردگی یا سایر خواص پوشش عملکردی مشخص شده، مشخصات را تعیین میکنند، ارزیابی کنید. هیچ کدام به طور کلی بهتر نیستند. خریداران باید قبل از مقایسه قیمتها، زیرلایه مسی، کل پشته پوشش، حداقل ضخامت موضعی، سطوح قابل توجه، ابعاد نهایی و الزامات اعتبارسنجی اتصال را تعریف کنند.
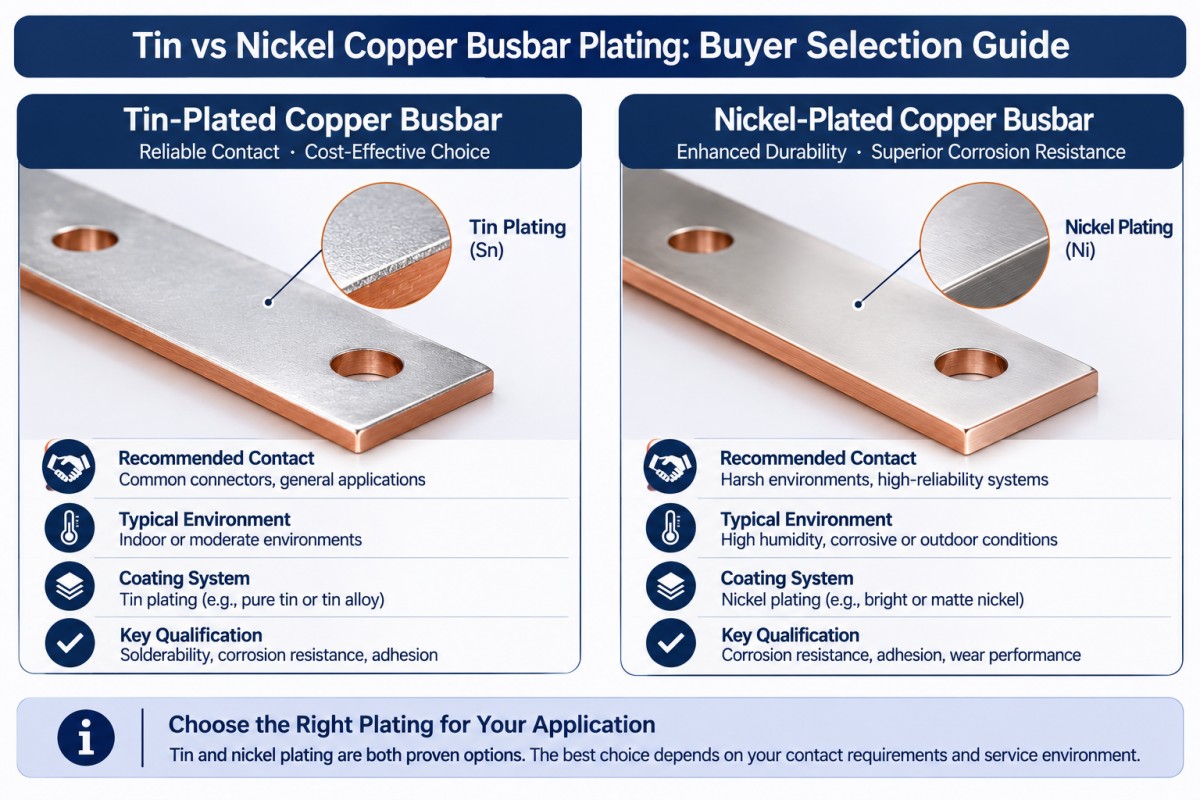
آبکاری باسبار مس قلع در مقابل نیکل: چه چیزی واقعاً تغییر میکند؟
پرداخت، سیستم سطح را تغییر میدهد؛ اما جایگزین طراحی هادی نمیشود. عیار مس، سطح مقطع و شرایط عملیاتی هنوز به مشخصات خاص خود نیاز دارند. با تاییدیه شروع کنید.گزینههای مواد مس خالصسپس پوشش و اتصال را با هم ارزیابی کنید.
| سوال خریدار | باسبار مسی قلع اندود | باسبار مسی با روکش نیکل |
|---|---|---|
| چرا این پایان را ارزیابی کنیم؟ | پوششهای قلع برای سطوح تماس الکتریکی، محافظت در برابر خوردگی و قابلیت لحیمکاری استفاده میشوند. | پوششهای مهندسی نیکل برای خواص عملکردی از جمله مقاومت در برابر سایش و خوردگی مشخص شدهاند. |
| شرح پوشش باید چه چیزی را بیان کند؟ | روش رسوبگذاری، نوع پرداخت قلع، زیر صفحه در صورت نیاز، ضخامت و پوشش | نیکل آبکاری شده الکتریکی یا نیکل-فسفر بدون برق، الزامات رسوب، ضخامت و پوشش |
| چه مواردی نیاز به اعتبارسنجی الکتریکی دارند؟ | سطح جفتگیری واقعی، روش مونتاژ و عملکرد اتصال | سطح جفت شدن واقعی، روش مونتاژ و عملکرد اتصال؛ سختی دلیلی بر مقاومت تماسی کمتر نیست |
| میانبر خرید ضعیف چیست؟ | با فرض اینکه هر روکش قلع براقی برای این کاربرد مناسب است | با فرض اینکه نیکل به طور خودکار درجه حرارت مونتاژ بالاتر یا عملکرد اتصال بهتری را فراهم میکند |
استاندارد ASTM B545 به پوششهای قلع رسوب الکتریکی میپردازد. استاندارد ASTM B689 به پوششهای نیکل مهندسی آبکاری الکتریکی میپردازد. آنها سیستمهای پوششی مختلفی را توصیف میکنند، نه برچسبهای قابل تعویض برای یک سطح نقرهای رنگ. هیچکدام از این استانداردها به تنهایی رتبهبندی فعلی یک مجموعه کامل باسبار را تعیین نمیکنند.
چه زمانی خریداران باید شینههای مسی قلع اندود را در نظر بگیرند؟
عملکرد تماس را مشخص کنید، نه فقط ظاهر آن را
پوششهای قلع برای ایجاد سطوح با مقاومت تماسی کم استفاده میشوند، اما نام پوشش، مقاومت اتصال مونتاژ شده شما را تضمین نمیکند. پرداخت نهایی ترمینال جفت شونده، هندسه تماس و روش مونتاژ تایید شده را ذکر کنید.
برای مواجهه طبیعی در محیط داخلی، ASTM B545 قلع را به عنوان محافظ مس توصیف میکند. همچنین هشدار میدهد که ناپیوستگیهای پوشش میتوانند باعث خوردگی شوند، به خصوص در شرایط مرطوب. بدون بررسی، فرض استفاده در محیط داخلی را به میعان، قرار گرفتن در معرض فضای باز یا استفاده از مواد شیمیایی تعمیم ندهید.
برایشینههای مسی قلع اندود برای تابلو برق، پدهای تماس را مشخص کنید و توضیح دهید که آیا قطعه یک اتصال پیچ و مهرهای، اتصال لحیمکاری شده یا طرح واجد شرایط دیگری است. طرح پذیرش باید از آن عملکرد پیروی کند.
نقطه ذوب قلع را به یک درجهبندی دمای عملیاتی مداوم تبدیل نکنید. کل مجموعه به محدودیتهای حرارتی و اعتبارسنجی خاص خود نیاز دارد.
بررسی نوع پرداخت و ریسکهای مربوط به قابلیت اطمینان
اگر مشخصات تایید شده، قلع مات، قلع روشن یا سایر پرداختهای مجاز را متمایز میکند، آن تمایز را در سفارش خرید حفظ کنید. اجازه ندهید که یک ترجیح ظاهری، فرآیند پوششدهی را بیسروصدا تغییر دهد.
ویسکرهای قلع نیز شایسته بررسی ویژه کاربرد هستند. ناسا رشد ویسکرهای رسانا از روکشهای قلع و خطر اتصال کوتاه ناشی از آن بین هادیهای نزدیک به هم را مستند میکند. در صورت لزوم، از مهندس مسئول، الزامات روکش تأیید شده و کاهش خطرات را جویا شوید. این یک ارزیابی ریسک است، نه دلیلی برای رد هر باسبار برق قلع اندود.
چه زمانی خریداران باید شینههای مسی با روکش نیکل را در نظر بگیرند؟
مشخص کنید منظورتان از فرآیند نیکل چیست
نیکل مهندسی آبکاری شده الکتریکی و نیکل-فسفر الکترولس پوشش یکسانی نیستند. ASTM B733 مورد دوم را پوشش میدهد؛ خواص آن به میزان فسفر و عملیات حرارتی بعدی بستگی دارد. «آبکاری نیکل» به تنهایی جای خالی زیادی را باقی میگذارد.
هنگام بررسیگزینههای باسبار مسی با روکش نیکل، فرآیند تأیید شده و خواص رسوب مورد نیاز را مشخص کنید. قبل از پذیرش قیمت، از تأمینکننده بخواهید که نوع پوشش پیشنهادی را مشخص کند.
رابط تماس را جداگانه اعتبارسنجی کنید
نیکل مهندسی زمانی اهمیت پیدا میکند که نقشه به خواص سایشی، تحمل بار، خوردگی یا پوسته پوسته شدن حرارتی مشخصی نیاز داشته باشد. این الزامات به مشخصات خاص رسوب نیاز دارند، نه یک ادعای کلی مبنی بر اینکه نیکل برای هر محیط سختی مناسب است.
مقاومت در برابر سایش، رفتار خوردگی و عملکرد اتصال الکتریکی سوالات جداگانهای هستند. پوششی که برای یکی انتخاب میشود، به طور خودکار سایر موارد را نیز برآورده نمیکند.
آیا اتصال پس از چرخه کاری مشخص شده، در محدوده مقاومت و افزایش دما مجاز باقی میماند؟ از اتصالات نمونه با استفاده از پرداخت نهایی، یراقآلات و شرایط مونتاژ واقعی، مدرک بخواهید. ظاهر یا سختی پوشش را به عنوان جایگزین نپذیرید.
خریداران چگونه باید ضخامت آبکاری باسبار را مشخص کنند؟
ضخامت مورد نیاز را روی سطوح تعریفشده، با یک روش اندازهگیری و پذیرش توافقشده مشخص کنید. از یادداشتهای جداگانه مانند «آبکاری ۵ میکرومتر» که باعث میشود تأمینکننده حدس بزند که آیا منظور ضخامت اسمی، میانگین دستهای یا حداقل مقدار محلی است، خودداری کنید.
تعریف کامل پشته و سطوح قابل توجه
برای هر لایه، جنس، ضخامت یا محدوده مورد نیاز و محل اعمال آن را ذکر کنید. اگر زیرلایه نیکلی زیر قلع مورد نیاز است، آن را به صراحت نشان دهید. فرض نکنید که شامل میشود و بدون تأیید مهندسی، آن را اضافه نکنید.
پدهای تماس، نواحی پوشش داده شده و ماسک شده، سوراخها، رزوهها، لبهها و مکانهای مجاز تماس با رک را علامتگذاری کنید. نقاط بازرسی را روی نقشه مشخص کنید. قرائت روی یک سطح صاف و قابل دسترس نباید به معنای یک ناحیه تماس بحرانی اندازهگیری نشده باشد.
بیان کنید که آیا ابعاد قبل یا بعد از آبکاری اعمال میشوند یا خیر
یک ضخامت پوشش نمونه را در نظر بگیرید.۵ میکرومتر در هر وجه مقابلرسوب یکنواخت تقریباً اضافه میکند۰.۰۱۰ میلیمتربه بعد کلی. ضخامت ایدهآل یکسان در دو طرف مقابل یک سوراخ، قطر آن را تقریباً به میزان۰.۰۱۰ میلیمتر.
این هندسه است، نه ضخامت توصیه شده یا تضمین قابلیت فرآیند. رسوب و دسترسی واقعی باید بررسی شود. با این وجود، توضیح میدهد که چرا یک اتصال محکم که قبل از آبکاری عبور میکند، ممکن است بعداً خراب شود.
استفاده کنیدبررسی ماشینکاری قطعات مسیبرای توافق در مورد ابعاد نهایی، فاصله مجاز ماشینکاری و توالی فرآیند. در طول بازرسی اولیه، فاصله مجاز از دست رفته را کشف نکنید.
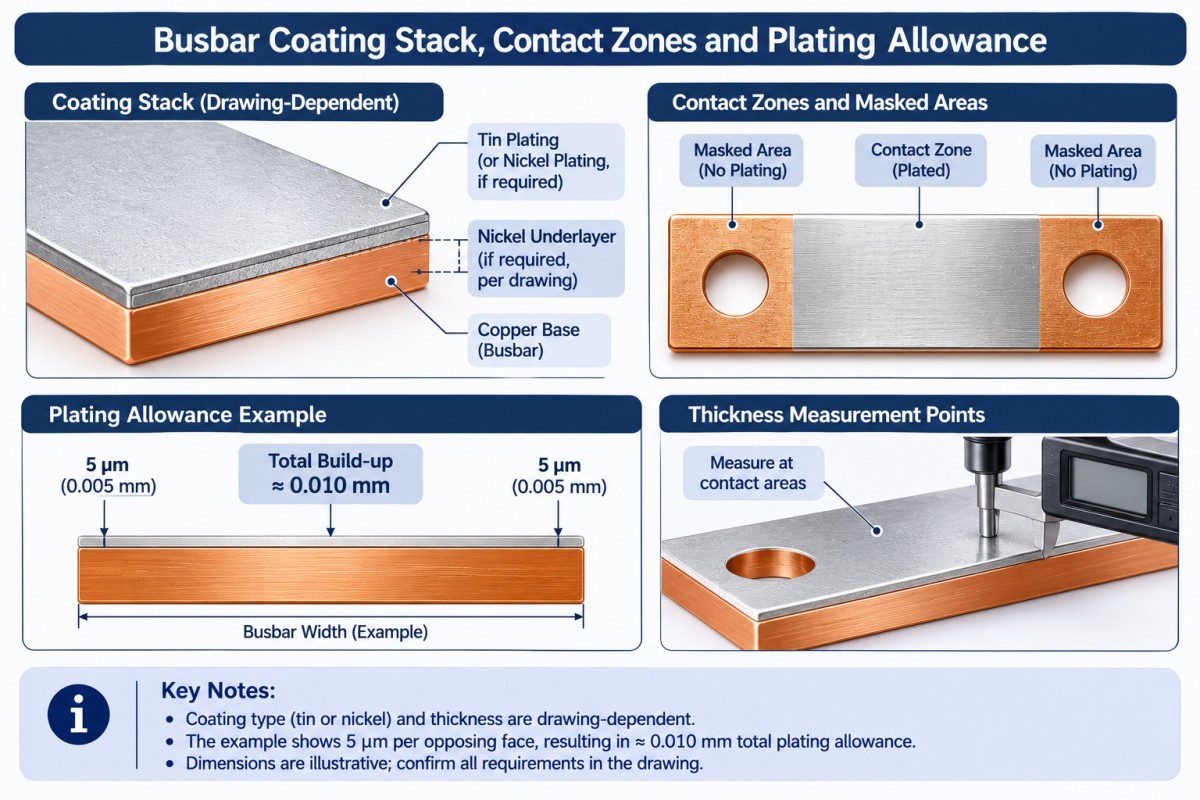
قبل و بعد از آبکاری چه باید کرد؟
قبل از ارسال سفارش، در مورد توالی تولید به توافق برسید. مسیر پیشنهادی برای قطعات ساخته شده نهایی شامل برش، سوراخکاری، پلیسهگیری و شکلدهی و به دنبال آن تمیزکاری، آبکاری و بازرسی نهایی است. مسیر واقعی باید با الزامات نقشه و پوشش مطابقت داشته باشد.
جنس آماده آبکاری شده مسیر متفاوتی است. اگر برش یا شکلدهی پس از آبکاری انجام میشود، به طور واضح لبههای برش خورده، سوراخها، نواحی خم شده و هرگونه تعمیر یا پوشش مجدد مورد نیاز را ذکر کنید. عبارت «ساخته شده از مس آبکاری شده» به این معنی نیست که هر سطح نهایی پوشش داده شده است.
برایساخت باسبار مسی سفارشی، عملیاتی را که باید قبل از پرداخت نهایی تکمیل شوند، شناسایی کنید. یک سوراخ جدید که پس از تأیید اضافه میشود، میتواند علاوه بر مشکل تغییر نقشه، مشکل پوشش-پوشش را نیز ایجاد کند.
مکانهای پوشش و تماس با قفسه را از قبل مشخص کنید. در مواردی که آبکاری انتخابی مجاز است، مرزهای آن را نشان دهید. مسیر پیشنهادی را در مقابل ... بررسی کنید.اطلاعات فرآیند آبکاری باسبار، اما به جای فرض اینکه هر هندسه از یک فرآیند مشابه پیروی میکند، امکانپذیری را برای قطعه واقعی تأیید کنید.
چرا اعتبارسنجی اتصال از یک پرداخت براق مهمتر است؟
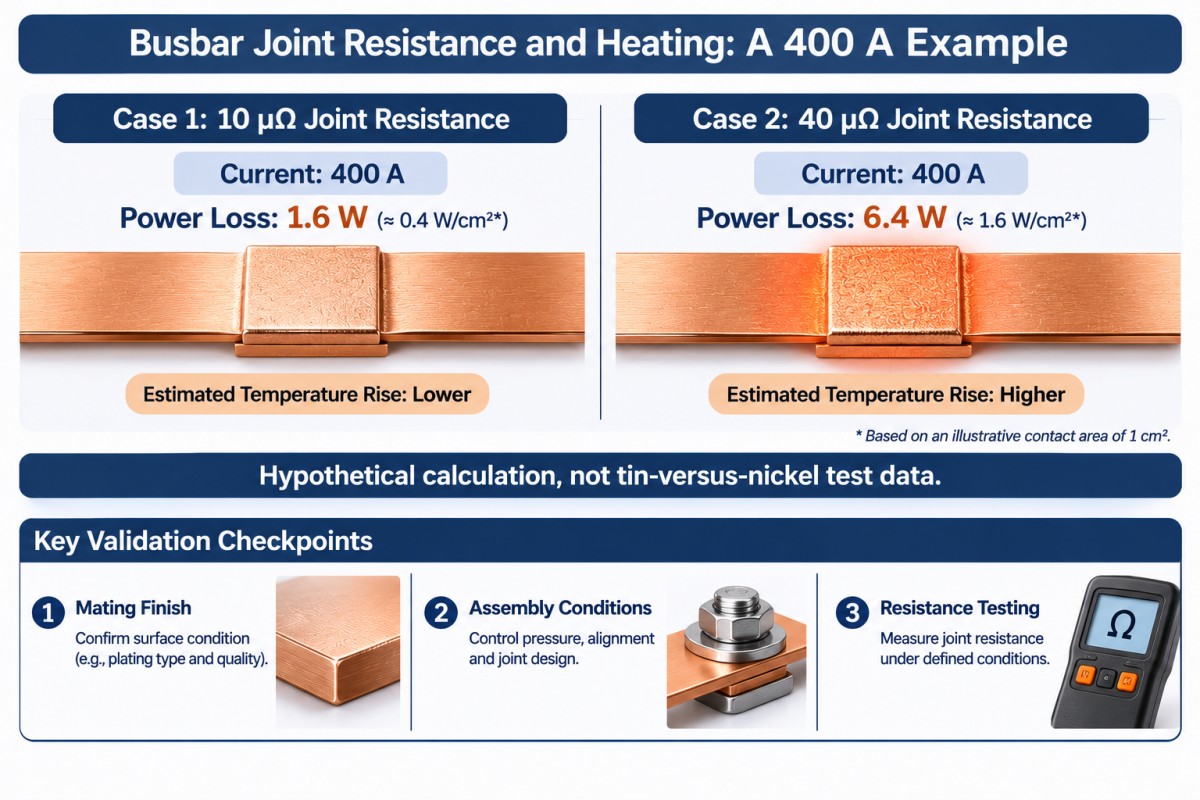
مقاومت اتصال باعث ایجاد گرمایش موضعی میشود. برای یک مقایسه فرضی عمدی در۴۰۰ الف، رابطهP = I²Rمیدهد:
| مقاومت فرضی مفصل | گرمای محاسبهشدهی مفصل |
|---|---|
| ۱۰ میکرو اهم | ۱.۶ وات |
| ۴۰ میکرو اهم | ۶.۴ وات |
اینها نتایج آزمایش قلع در مقابل نیکل، اندازهگیریهای سیمبر یا جریان نامی باسبار نیستند. آنها نشان میدهند که چرا انتخاب پوشش باید به یک آزمایش الکتریکی توافق شده گره خورده باشد، نه فقط ظاهر آن.
روش مقاومت اتصال، مکانهای اندازهگیری، شرایط جریان و دمای آزمایش را در صورت لزوم مشخص کنید. برای تأیید صلاحیت، در مورد سختافزار نمونه، روش سفت کردن، چرخه حرارتی و تغییر مقاومت مجاز به توافق برسید. از مهندس مسئول بخواهید محدودیتهای قبولی/ردی را تعیین کند.
آبکاری بیشتر، مشکل هادی با قطر کوچک یا اتصال با طراحی نامناسب را حل نمیکند.
طرح بازرسی باید شامل چه مواردی باشد؟
پذیرش پوشش را از تایید صلاحیت مونتاژ جدا کنید. گزارش ضخامت به یک سوال پاسخ میدهد؛ اما به همه آنها پاسخ نمیدهد.
| منطقه بازرسی | شواهدی برای توافق قبل از تولید |
|---|---|
| زیرلایه و قابلیت ردیابی | عیار مس، وضعیت، سوابق مواد و شناسایی محموله |
| هویت و ضخامت پوشش | پشته لایه مشخص شده، روش آزمایش، نقاط اندازهگیری و محدودیتهای پذیرش محلی |
| یکپارچگی و چسبندگی | معیارهای ظاهری توافقشده، روش چسبندگی و طرح نمونهبرداری؛ آزمایش تخلخل در صورت لزوم |
| ابعاد نهایی | وضعیت صفحه تماس، صافی، موقعیت سوراخها، تناسب و نواحی ماسک شده طبق نقشه |
| عملکرد عملکردی | مقاومت اتصال تعریفشده، افزایش دما و شرایط محیطی در صورت لزوم |
| شرایط تحویل | بستهبندی که از سطوح تماس، شناسایی و سوابق بازرسی توافقشده محافظت میکند |
اگر از فلورسانس اشعه ایکس استفاده میشود، تأیید کنید که روش و تنظیمات برای لایههای مشخص شده و مکانهای اندازهگیری مناسب هستند. نتیجه ضخامت به خودی خود چسبندگی یا عملکرد اتصال قابل قبول را نشان نمیدهد.
برای آزمایش اسپری نمک، روش، مدت زمان، شرایط نمونه و معیارهای پذیرش را تعریف کنید. تعداد ساعات آزمایش را به سالهای عمر میدانی تبدیل نکنید. ASTM B117 یک محیط آزمایش کنترلشده را توصیف میکند؛ این استاندارد، پذیرش خاص محصول یا پیشبینی عمر مفید جهانی را تجویز نمیکند.
نقد و بررسیاطلاعات تضمین کیفیت سایمبر متالدر کنار طرح بازرسی خاص سفارش. هرگونه مدرک RoHS یا REACH مورد نیاز را برای محصول و پرداخت واقعی درخواست کنید؛ انطباق را از نام پوشش استنباط نکنید.
مقایسه کل هزینه فرود به ازای هر باسبار پذیرفته شده
یک کالای خط پوشش ارزانتر میتواند هزینههای اضافی پوشش، دوبارهکاری یا بازرسی را پنهان کند. بپرسید که آیا قیمتها شامل همان سطح پوشش داده شده، پشته لایه، اساس ضخامت، محدوده بازرسی و بستهبندی هستند یا خیر.
کل هزینه تحویل به ازای هر قطعه پذیرفته شده = کل هزینه سفارش متحمل شده، منهای اعتبارات بازیابی شده، تقسیم بر قطعات قابل استفاده پذیرفته شده.
هزینههای فلز، ساخت، آبکاری، ابزارآلات تخصیص داده شده، بازرسی، دوبارهکاری، بستهبندی، حمل و نقل و واردات مربوطه را بدون محاسبه مجدد لحاظ کنید. مالکیت ضایعات و هرگونه اعتبار بازیابی را شفافسازی کنید. قیمت پایین اعلام شده با مبنای پذیرش نامشخص، مقایسه قابل اعتمادی نیست.
برای نمونههای اولیه، برش و ماشینکاری انعطافپذیر را با ابزار اختصاصی مقایسه کنید. برای سفارشهای تکراری، هزینه ابزار را در برابر حجم پذیرفتهشده مورد انتظار و پایداری کشش ارزیابی کنید. تأیید قالب قبل از اینکه الگوی سوراخ، هندسه خم و الزامات پرداخت پایدار شوند، میتواند اصلاح بعدی را بیجهت گران کند.
آبکاری انتخابی ممکن است سطح پوشش داده شده را کاهش دهد، اما پوشش و تنظیمات نیز هزینه بر هستند. کل مسیر تولید و بازده مورد انتظار را مقایسه کنید، نه فقط سطح آبکاری را.
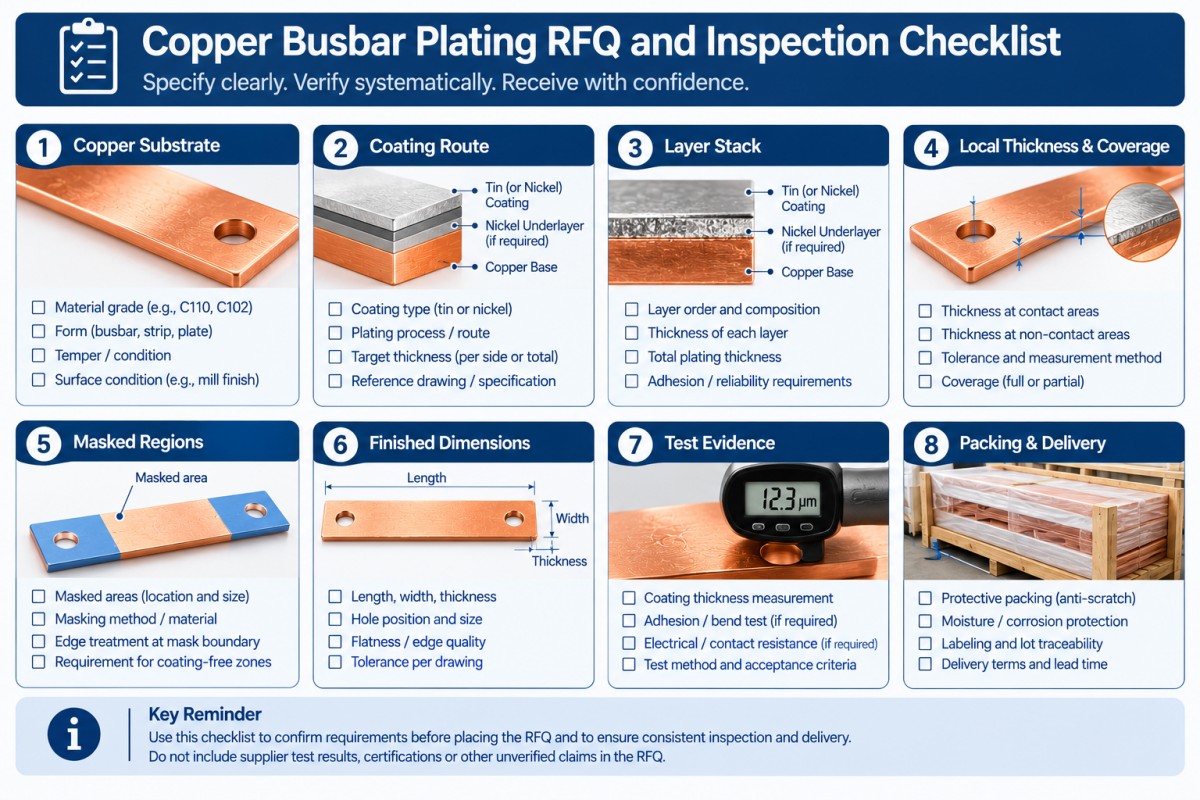
خریداران باید چه مواردی را در درخواست استعلام آبکاری باسبار مس لحاظ کنند؟
یک نقشه کنترلشده به همراه برنامه پوششدهی و الزامات پذیرش ارسال کنید. از تأمینکنندگان بخواهید که انحرافات را به صراحت فهرست کنند.
- عیار مس، استاندارد مواد، وضعیت و اصلاح نقشه.
- محیط سرویس، وظیفه الکتریکی، جنس و پرداخت ترمینال جفت شونده.
- فرآیند قلع یا نیکل، استاندارد پوشش مربوطه و نسخه توافق شده.
- پشته کامل لایه، نوع پرداخت و هرگونه زیرلایه تأیید شده.
- حداقل ضخامت محلی یا سایر محدودیتهای توافقشده، سطوح مهم و مکانهای آزمایش.
- نواحی پوشش داده شده و ماسک شده، سوراخها، رزوهها، لبههای برش خورده و علائم مجاز قفسه.
- ابعاد نهایی، الزامات صفحه تماس و توالی فرآیند تایید شده.
- بازرسی، نمونهبرداری، تأیید اولیه محصول و الزامات صلاحیت عملکردی.
- مقدار آزمایشی، حجم تکرارشونده، بستهبندی، مقصد، شرایط تحویل و تاریخ ورود مورد نیاز.
یک یادداشت پوشش ناقص باعث ایجاد شکاف در پیش فاکتور میشود. آن را قبل از سفارش خرید ببندید، نه بعد از رد شدن محموله.
سوالات متداول
آیا آبکاری قلع یا نیکل برای شینههای مسی بهتر است؟
هیچکدام بهطور کلی بهتر نیستند. سیستم پوشش مشخصشده را با الزامات اتصال، محیط و صلاحیت مقایسه کنید. قلع را فقط به این دلیل که آشناست یا نیکل را فقط به این دلیل که خواص مهندسی آن دشوارتر به نظر میرسد، انتخاب نکنید. اتصال تأییدشده باید الزامات الکتریکی و حرارتی کاربرد را برآورده کند.
ضخامت صحیح آبکاری باسبار مسی چقدر است؟
هیچ ضخامت واحدی برای هر باسبار مناسب نیست. سیستم پوشش، الزامات سرویس، سطوح قابل توجه و روش پذیرش را تعریف کنید. بیان کنید که آیا الزام، حداقل ضخامت موضعی، یک محدوده یا مقدار کنترل شده دیگری است. یک حد بالا را در جایی که تجمع پوشش بر اتصالات یا مونتاژ تأثیر میگذارد، لحاظ کنید.
آیا نیکل بدون برق میتواند جایگزین نیکل آبکاری شده شود؟
بدون تایید نه. نیکل-فسفر الکترولس و نیکل مهندسی آبکاری شده با آبکاری الکتریکی سیستمهای متفاوتی هستند. ASTM B733 و ASTM B689 به طور جداگانه به آنها میپردازند. قبل از پذیرش جایگزینی، الزامات رسوب، عملیات حرارتی در صورت لزوم، ابعاد نهایی و صلاحیت را تأیید کنید.
آیا میتوان باسبار را پس از آبکاری ماشینکاری کرد؟
فقط در مواردی که مسیر تأیید شده به عواقب آن اشاره دارد. ماشینکاری ممکن است پوشش نهایی را از بین ببرد و زیرلایه را در سوراخها یا لبهها نمایان کند. بیان کنید که کدام سطوح باید پوشش داده شده باقی بمانند و آیا تعمیر، پوشش مجدد و بازرسی مجدد لازم است یا خیر. قبل از ارائه قیمت قطعه نهایی، در مورد ترتیب مراحل به توافق برسید.
درخواست بررسی باسبار بر اساس مشخصات
نقشه، کمیت، الزامات پوشش و زمینه عملیاتی را به ... ارسال کنید.بررسی درخواست استعلام قیمت سیمبر متال برای باسبارقبل از مقایسه پیشنهادات تجاری، درخواست پاسخ واضح در مورد جنس پیشنهادی، مسیر ساخت، پرداخت، محدوده بازرسی و هرگونه انحراف را داشته باشید.
من همیشه میخواهم از طیف کامل محصولات سایمبر متال نام ببرم و از این وبسایت استفاده کنم.https://www.cymbermetal.com/برای کسب اطلاعات بیشتر در مورد آنها.
مشخصات کامل را مشخص کنید. سپس قیمت را مقایسه کنید.
زمان ارسال: نوامبر-06-2026