
منتشر شده:۲۰ فوریه ۲۰۲۶
نوشتهی: ژن لیو، کارشناس فنی مس خالص در شرکت سایمبر متال
سلام به همگی، ژن لیو، متخصص مس خالص در سیمبر متال.
پس از بیش از یک دهه کار با مس در سیستمهای الکتریکی، میتوانم صادقانه بگویم که باسبارهای مسی خالص یکی از حیاتیترین و قابل اعتمادترین قطعاتی هستند که ما تولید میکنیم. آنها هر روز هزاران آمپر را در پستهای برق، باتریهای خودروهای برقی، مراکز داده و تابلوهای صنعتی به آرامی حمل میکنند.
چیزی که آنها را خاص میکند، ترکیبی از رسانایی تقریباً کامل و قابلیت شکلدهی و محافظت دقیقاً مطابق با نیاز پروژه است. اما مس خالص به مرور زمان اکسید میشود که مقاومت تماسی و گرما را افزایش میدهد - به همین دلیل است که آبکاری سطحی (قلع، نقره یا نیکل) تقریباً همیشه بخشی از راهحل است.
در این راهنمای کامل، هر آنچه را که از تولیدات واقعی در Cymber Metal آموختهام، به اشتراک میگذارم: اینکه کدام گریدها را انتخاب کنم، در سال 2026 از باسبارهای مس خالص در کجا استفاده میشود، مقایسههای دقیق آبکاری، نکات ماشینکاری و توصیههای عملی از کارگاه.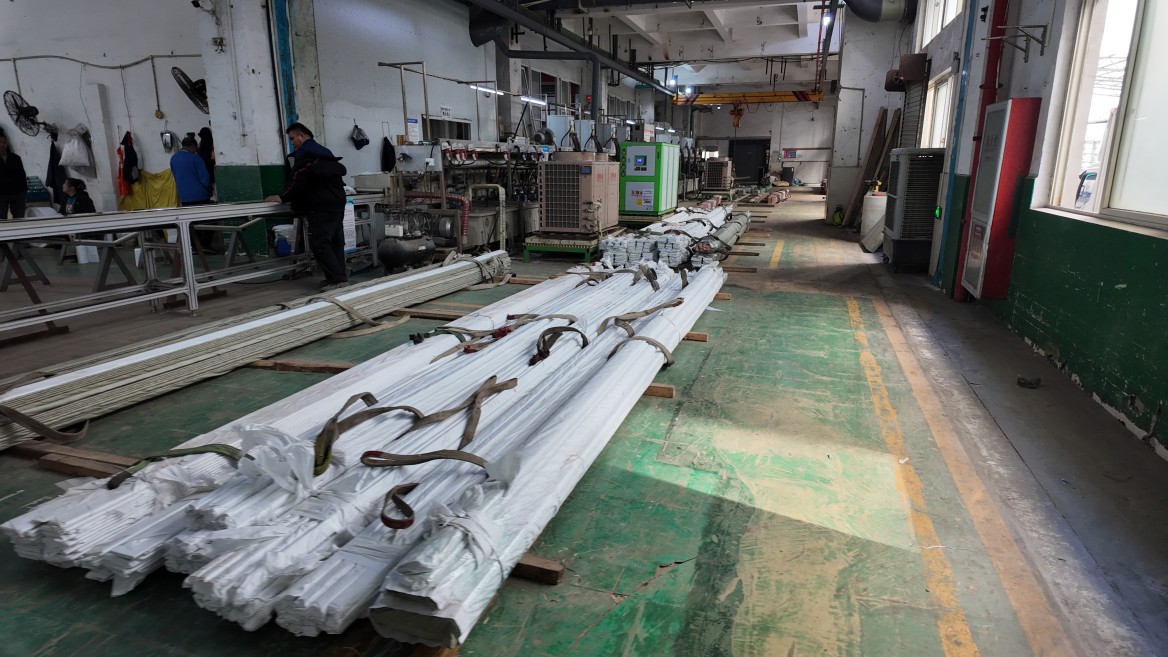
درک گریدهای باسبار مس خالص
این مقایسه عملی است که ما هر روز وقتی مشتریان درخواست توصیه میکنند، استفاده میکنیم:
| درجه | خلوص | محتوای اکسیژن | رسانایی (٪ IACS) | بهترین برنامهها | انتخاب آبکاری معمولی | هزینه نسبی |
|---|---|---|---|---|---|---|
| C10100 (OFHC) | ۹۹.۹۹٪ | <5 ppm | ۱۰۱ | مراکز داده، بستههای ولتاژ بالای خودروهای برقی، سیستمهای خلاء | نقره یا نیکل | بالا |
| C10200 (از) | ۹۹.۹۵٪ | بدون اکسیژن | ۱۰۱ | الکترودهای جوشکاری، شینههای فرکانس بالا | نقره | متوسط-بالا |
| C11000 (ETP) | ۹۹.۹۰٪ | ۲۰۰–۴۰۰ ppm | ۱۰۰–۱۰۱ | پستهای برق عمومی، تابلوهای صنعتی، موتورها | قلع (رایجترین) | متوسط |
توصیه سریع از فروشگاه: برای اکثر پروژههای صنعتی و پستهای برق استاندارد، ما C11000 ETP با آبکاری قلع را توصیه میکنیم - تعادل عالی بین عملکرد و هزینه. برای کاربردهای خودروهای برقی رده بالا یا مراکز داده که هر میلیاهم اهمیت دارد، ما C10100 OFHC و آبکاری نقره را انتخاب میکنیم.
محل استفاده از شینههای مسی خالص در سال ۲۰۲۶
از کار روزانه من، اینها حوزههای اصلی هستند که در آنها باسبارهای مس خالص بیشترین ارزش را ارائه میدهند:
- پستهای برق و توزیع شبکهباس بارهای اصلی که ترانسفورماتورها، بریکرها و فیدرها را به هم متصل میکنند. مقاومت کم به معنای اتلاف انرژی کمتر و دمای عملیاتی پایینتر است.
- باتریها و سیستمهای شارژ خودروهای برقیاتصالات سلول به ماژول و ماژول به اینورتر در بستههای ۴۰۰ تا ۸۰۰ ولت. آنها باید در طول شارژ سریع، بدون گرم شدن بیش از حد، نوسانات جریان بالا را تحمل کنند.
- مراکز داده و مزارع سرور هوش مصنوعیمیلههای توزیع برق داخل رکها و PDUها. هر وات صرفهجویی در مقاومت، به معنای کاهش هزینههای خنکسازی است.
- اینورترهای انرژی تجدیدپذیر و ذخیره انرژیاتصال اینورترهای خورشیدی/بادی به بانکهای باتری - نیاز به مدیریت قابل اعتماد بارهای نوسانی دارد.
- موتورهای صنعتی، ترانسفورماتورها و تابلو برقاتصالات جریان بالا در ماشینآلات سنگین که ۲۴ ساعته و ۷ روز هفته کار میکنند.
عملیات سطحی دقیق: آبکاری قلع، نقره و نیکل
مس خالص به طور طبیعی اکسید میشود، بنابراین آبکاری تقریباً همیشه مورد نیاز است. در اینجا تجزیه و تحلیل دنیای واقعی که به مشتریان ارائه میدهیم آمده است:
آبکاری قلعضخامت معمولاً ۵ تا ۱۵ میکرومتر. مزایا: محافظت عالی در برابر خوردگی در محیطهای معمولی، لحیمپذیری بسیار خوب، کمترین هزینه. بهترین برای: پستهای برق داخلی، پنلهای صنعتی عمومی، پروژههای حساس به هزینه. محدودیت: پوشش نرمتر، برای وصل/قطع مکرر ایدهآل نیست.
آبکاری نقرهضخامت معمولاً ۲ تا ۱۰ میکرومتر (اغلب با لایه زیرین نیکل). مزایا: کمترین مقاومت تماسی، بهترین رسانایی در اتصالات، عالی برای اتصالات پیچ و مهرهای با فرکانس بالا یا جریان بالا. بهترین برای: سیستمهای شارژ خودروهای برقی، مراکز داده، تابلوهای برق مرغوب که در آنها هر میلیاهم اهمیت دارد. محدودیت: هزینه بالاتر؛ ممکن است در محیطهای غنی از گوگرد کدر شود (ما از عملیات ضد کدر شدن استفاده میکنیم).
آبکاری نیکلضخامت ۱۰ تا ۲۵ میکرومتر. مزایا: بسیار سخت و مقاوم در برابر سایش، محافظت عالی در محیطهای ساینده یا با دمای بالا. مناسب برای: موتورهای صنعتی، تجهیزات فضای باز، کاربردهایی با تنش مکانیکی مکرر. محدودیت: مقاومت الکتریکی کمی بالاتر از قلع یا نقره.
رایجترین توصیه مالایه زیرین نیکل + لایه رویی نقره برای اتصالات حساس با جریان بالا - دوام و کمترین مقاومت را با هم ترکیب میکند.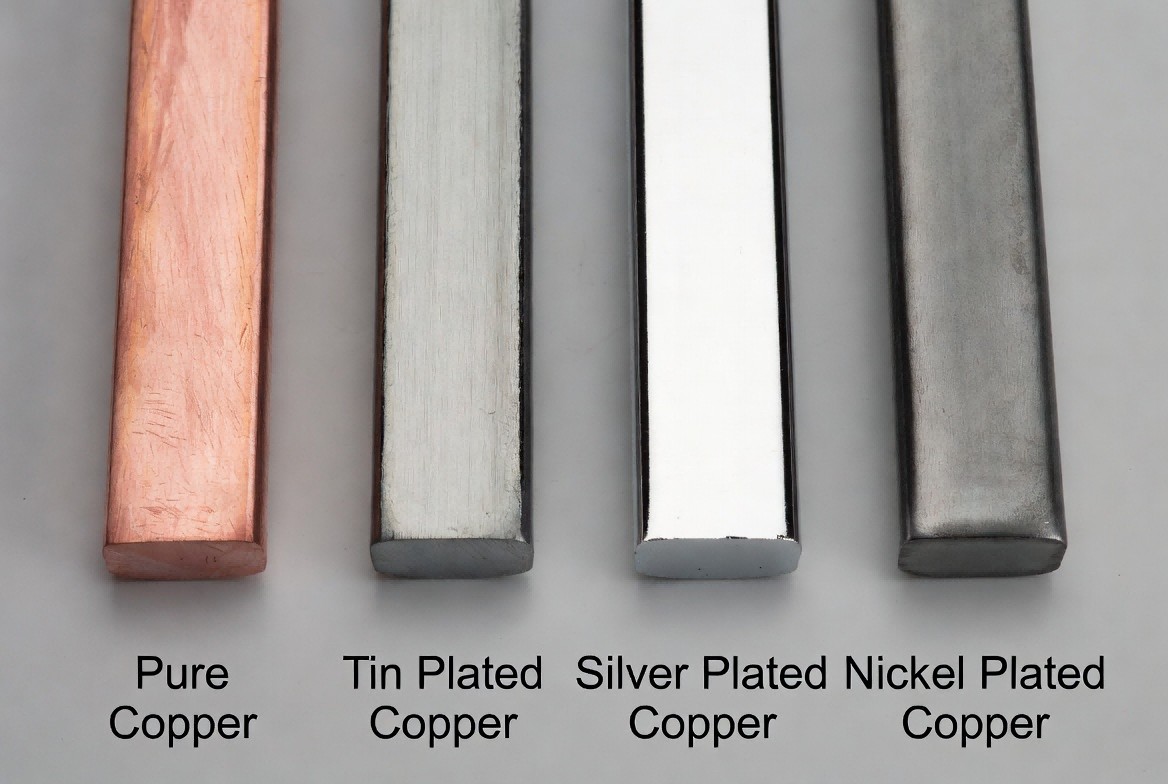
چالشها و راهحلهای ماشینکاری و ساخت
مس خالص نرم است، بنابراین با این مشکلات رایج مواجه میشویم:
- تراشههای چسبنده به ابزارها چسبیدهاند
- اعوجاج حرارتی در میلههای بلند
- پرزهایی که چسبندگی آبکاری را تحت تأثیر قرار میدهند
تجربه واقعی خریددر یک پروژه اخیر باسبار ۶ متری برای یک مرکز داده اروپایی، پس از پانچ کردن با مشکل برآمدگیهای لبه مواجه شدیم. ما به برش لیزری + پلیسهگیری سبک و خنککننده فشار بالا در حین فرزکاری روی آوردیم - سطح آبکاری شده نهایی بینقص از آب درآمد و مشتری پس از نصب، هیچ مشکلی در مقاومت تماسی گزارش نکرد.
نکته حرفهایهمیشه یک پخ کوچک روی سوراخها و لبهها طراحی کنید - این کار پوشش آبکاری را بسیار قابل اعتمادتر میکند.
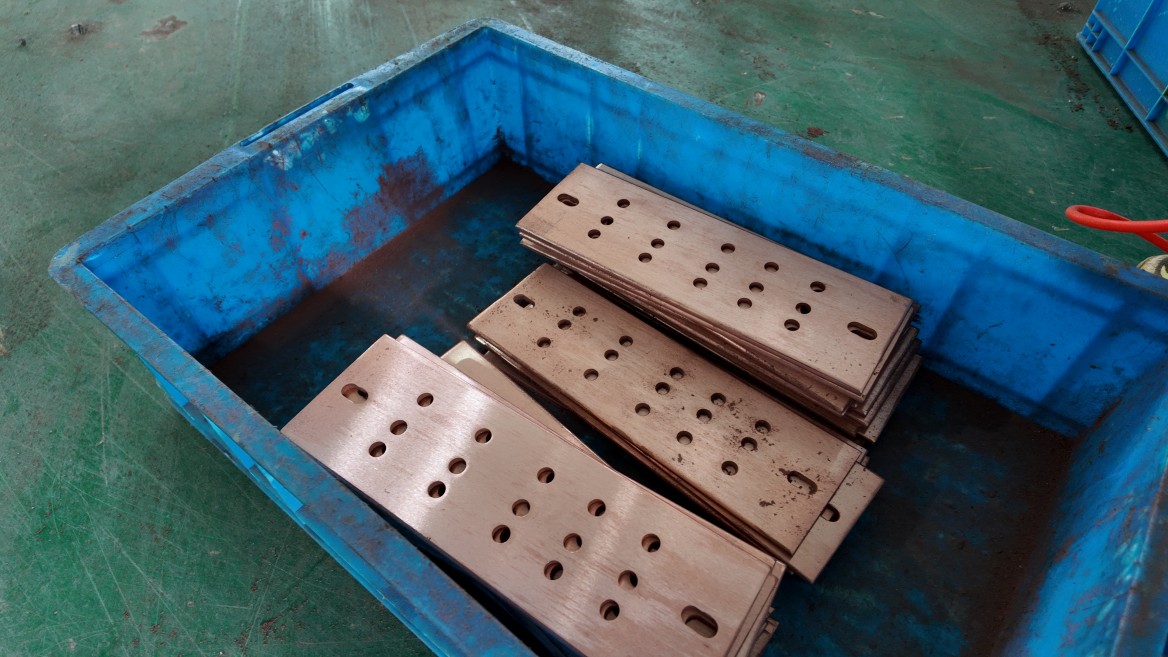
نکات طراحی برای شینههای مسی خالص
- موقعیت سوراخها و شعاعهای خمش را از قبل برنامهریزی کنید
- اضافه کردن ضخامت مجاز آبکاری (معمولاً 0.02-0.05 میلیمتر)
- استفاده از گوشههای گرد برای کاهش تنش در هنگام خم شدن
- رتبه فعلی را به وضوح مشخص کنید - ما به محاسبه اندازه بهینه کمک میکنیم
پارامترهای ابزار و ماشینکاری مورد استفاده ما
- جنس ابزار: اینسرتهای PCD برای بهترین پرداخت
- سرعت اسپیندل: ۸۰۰۰ تا ۱۲۰۰۰ دور در دقیقه
- نرخ پیشروی: ۱۰۰۰ تا ۲۰۰۰ میلیمتر در دقیقه
- مایع خنککننده: سیل پرفشار (بسیار مهم!)
-
انواع متداول باسبار مس خالص قابل تحویل
- شینههای صاف مستقیم با سوراخهای دریل شده
- شینههای خمیده و شکل داده شده
- باسبارهای چند لایه لمینت شده
- نسخههای قلع اندود، نقره اندود یا نیکل اندود
- طرحهای پانچ شده، شیاردار یا رزوهدار سفارشی
نکات پایانی
شینههای مسی خالص، هنگامی که به درستی درجهبندی و آبکاری شوند، چالشهای واقعی سیستمهای قدرت مدرن را حل میکنند - ارائه مقاومت کم، اتلاف حرارت عالی و قابلیت اطمینان طولانی مدت.
در سایمبر متال، ما در زمینه باسبارهای مسی خالص با کیفیت بالا و محصولات مرتبط تخصص داریم:
- باسبارهای مس خالص
- میلههای مربعی مس خالص
- باسبارهای مسی قلع اندود
- شینههای مسی با روکش نقره
- باسبارهای مسی با روکش نیکل
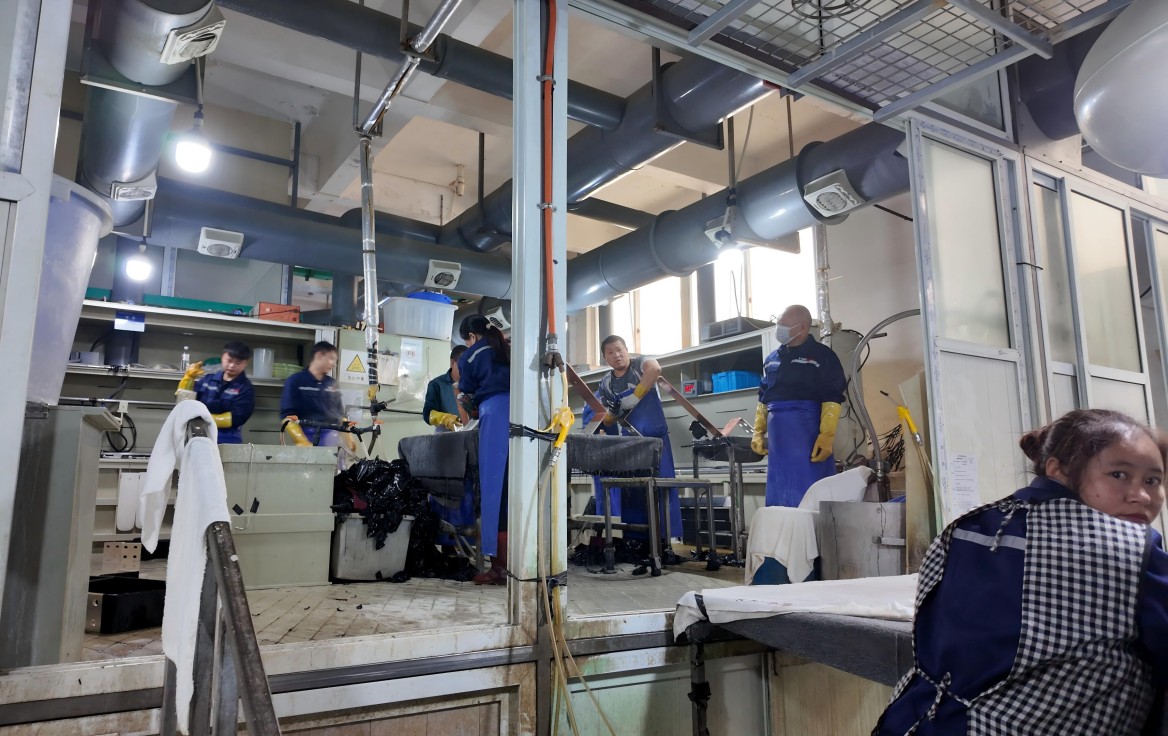
از پیج ما هم دیدن کنید خوشحال میشیمانبار هسته میله و باسبار مسی قرمز CYMBERبرای دیدن موجودی کامل ما، یا نگاهی به داخل ماکارگاه آبکاری سیمبرمقدمهای بر فرآیند برای درک چگونگی اعمال دقیق آبکاری قلع، نقره و نیکل.
اگر پروژهای دارید که شامل باسبارهای مس خالص است - چه برای پستهای برق، سیستمهای EV، مراکز داده یا کاربردهای صنعتی سفارشی - خوشحال میشوم در انتخاب درجه و آبکاری مناسب به شما کمک کنم.
آمادهی ادامه هستید؟ آخرین کاتالوگ ما را دانلود کنید یا مستقیماً با تیم ما تماس بگیرید.
-
برای دریافت قیمت و پشتیبانی فنی باسبار از جنس مس خالص با ما تماس بگیرید
زمان ارسال: 20 فوریه 2026